






Fundição sob pressão para peças metálicas sob medida
Fundição sob pressão sob medida para alumínio, zinco e outras ligas adequadas, atendendo componentes metálicos complexos, produção recorrente e usinagem secundária, acabamento superficial e inspeção coordenados.
Fundição sob pressão para produção repetitiva de peças metálicas
A fundição sob pressão utiliza moldes metálicos reutilizáveis para produzir peças complexas a partir de liga fundida sob pressão controlada. O processo é adequado à produção recorrente quando geometria consistente, estabilidade dimensional e reprodução eficiente das peças são importantes.
Ligas de alumínio e zinco podem ser usadas em carcaças, tampas, suportes, componentes estruturais e outras peças que exigem nervuras, ressaltos, aberturas e características conformadas integradas em uma única peça fundida.
Nervuras, ressaltos, características de montagem, cavidades e outras geometrias funcionais podem ser integradas à peça fundida para reduzir etapas separadas de fabricação.
Moldes dedicados permitem geometria consistente das peças em ciclos repetidos de produção depois que o ferramental e as condições de processo são confirmados.
Peças fundidas podem seguir para usinagem CNC, rebarbação, acabamento superficial e inspeção de acordo com os requisitos dimensionais e da aplicação final.
Material, estrutura das paredes, ângulo de saída, direção de partição, áreas de usinagem, dimensões críticas e volume de produção esperado devem ser avaliados em conjunto antes da confirmação do ferramental e da rota de fundição.
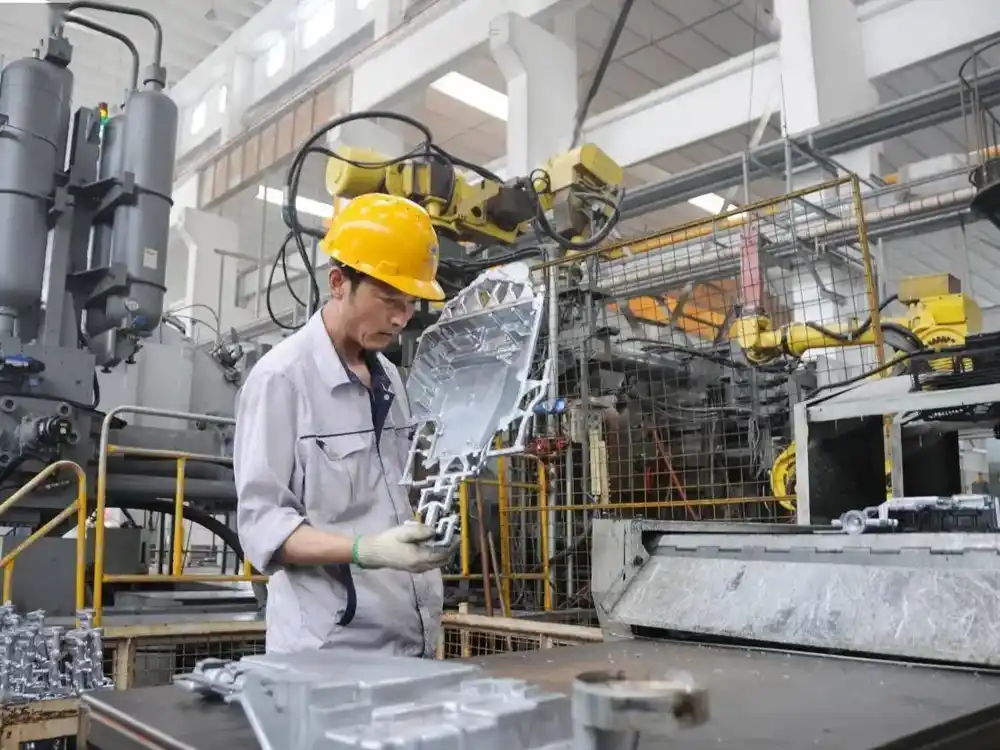
Capacidades de fundição sob pressão para componentes metálicos sob medida
A fundição sob pressão combina ferramental metálico reutilizável com injeção controlada de metal para produzir componentes repetitivos com geometria complexa, características integradas e forma consistente.
A seleção da liga, a estrutura da peça, o projeto do ferramental e a quantidade de produção esperada são avaliados em conjunto para determinar a rota de fundição mais adequada para cada projeto.
Fundição sob pressão de alumínio
A fundição sob pressão de alumínio é adequada a componentes estruturais, carcaças e peças mecânicas leves que exigem formas complexas, nervuras, ressaltos e outras características funcionais integradas.
Fundição sob pressão de zinco
Ligas de zinco podem atender componentes compactos com geometria detalhada, bordas definidas e características funcionais integradas para aplicações mecânicas, ferragens e gabinetes.
Geometria complexa & características integradas
A fundição sob pressão pode combinar nervuras, ressaltos, cavidades, características de montagem e paredes conformadas em um único componente, reduzindo a necessidade de elementos fabricados ou montados separadamente.
Ferramental sob medida & produção recorrente
O ferramental dedicado é desenvolvido em torno da geometria aprovada do componente e do volume de produção esperado para manter estabilidade na fundição recorrente ao longo dos ciclos de produção.
Liga, estrutura das paredes, tamanho da peça, ângulo de saída, projeto do ferramental, requisitos de usinagem e volume de produção esperado devem ser avaliados em conjunto antes da confirmação do processo de fundição sob pressão.
Materiais e requisitos de projeto para componentes fundidos sob pressão
A seleção da liga, a estrutura das paredes e a geometria da peça influenciam o preenchimento do molde, o resfriamento, a extração e a condição final de um componente fundido sob pressão.
Características como transições de espessura, nervuras, ressaltos, ângulos de saída, direção de partição e áreas de usinagem devem ser avaliadas antes da finalização do ferramental.
Materiais comumente usados em peças fundidas sob pressão
Amplamente usadas em carcaças, suportes, tampas e componentes estruturais nos quais baixo peso, resistência à corrosão e geometria integrada são importantes.
Adequadas para componentes compactos que exigem geometria detalhada, características bem definidas e produção recorrente com boa consistência dimensional.
A escolha final da liga deve considerar requisitos mecânicos, exposição à corrosão, tamanho da peça, geometria, necessidades de acabamento e quaisquer operações de usinagem secundária.
A liga e a condição da peça fundida devem ser avaliadas em conjunto com revestimento, galvanoplastia, passivação, pintura ou outros tratamentos superficiais exigidos.
Características da peça que afetam a rota de fundição
A estrutura das paredes deve ser analisada para favorecer preenchimento e resfriamento equilibrados, minimizando mudanças abruptas de espessura sempre que possível.
Um ângulo de saída adequado deve ser considerado em paredes, nervuras, ressaltos e outras características que precisam ser liberadas do molde de forma confiável.
As características estruturais devem ser dimensionadas e conectadas com transições adequadas para favorecer a resistência da peça e a estabilidade da fundição.
Linhas de partição, rebaixos negativos, movimentos laterais e orientação das características influenciam a estrutura do molde e devem ser avaliados durante o desenvolvimento do ferramental.
Assentos de rolamento, faces de vedação, características roscadas e outras áreas de precisão devem ser identificadas quando for necessária usinagem CNC secundária após a fundição.
O projeto final do molde deve se basear no desenho completo da peça, liga selecionada, estrutura das paredes, ângulo de saída, direção de partição, extração, requisitos de usinagem e volume de produção esperado.
Do ferramental de fundição sob pressão às peças metálicas acabadas
A produção por fundição sob pressão vai além do próprio ciclo de fundição. Configuração do ferramental, rebarbação, usinagem secundária, acabamento superficial e inspeção devem ser coordenados em função dos requisitos do componente final.
Analisar a rota completa de fabricação antes da produção recorrente ajuda a controlar a geometria da fundição, as interfaces usinadas, as superfícies funcionais e a condição final exigida para montagem ou envio.
A configuração do molde, direção de partição, canais de entrada, respiros, extração e parâmetros do processo são preparados em função da geometria aprovada da peça e da liga selecionada.
A liga fundida é introduzida no molde sob condições de processo controladas para formar a geometria exigida do componente e suas características integradas.
Canais de entrada, canais de alimentação, rebarbas e material excedente são removidos antes de a peça fundida seguir para usinagem ou acabamento posterior.
A usinagem CNC pode ser aplicada a faces de vedação, assentos de rolamento, furos, roscas e outras características críticas que exigem controle dimensional mais rigoroso do que a condição bruta de fundição.
Revestimento, galvanoplastia, passivação, pintura ou outros processos de acabamento especificados podem ser coordenados conforme a liga, a aparência e os requisitos de serviço.
As peças acabadas são verificadas em relação aos requisitos dimensionais, de fundição, usinagem e superfície confirmados antes da embalagem protetiva e do envio.
Ferramental, condições de fundição, rebarbação, áreas de usinagem e acabamento superficial devem ser avaliados em conjunto antes da liberação da produção recorrente.
Inspeção e testes funcionais para peças fundidas sob pressão
Componentes fundidos sob pressão devem ser verificados em relação aos requisitos dimensionais, de fundição e funcionais confirmados antes de seguirem para montagem ou envio.
Os métodos de inspeção podem combinar medição dimensional, inspeção visual, verificação de características usinadas e testes funcionais específicos da aplicação, conforme a peça e seu uso final.
Dimensões críticas, relações de datum, posições de montagem e geometria geral da peça podem ser verificadas em relação ao desenho aprovado e ao plano de inspeção.
Superfícies fundidas, bordas, áreas rebarbadas e características visíveis podem ser avaliadas quanto a rebarbas, danos e outras condições que possam afetar a montagem ou o acabamento.
Furos, roscas, faces de vedação, assentos de rolamento e outras características usinadas em CNC podem ser verificadas quando se exige controle dimensional mais rigoroso após a fundição.
Para carcaças seladas, passagens de fluido e componentes sujeitos à pressão, testes de vazamento ou estanqueidade podem ser aplicados quando a aplicação exigir verificação funcional da vedação.
Os métodos de inspeção devem seguir o desenho confirmado, as dimensões críticas, as interfaces usinadas, os requisitos de fundição e as necessidades funcionais. O teste de vazamento é aplicado somente quando o desempenho de vedação fizer parte da especificação do componente.
Peças metálicas típicas fundidas sob pressão que fabricamos
A fundição sob pressão é comumente usada em componentes de produção recorrente que exigem nervuras, ressaltos, características de montagem, cavidades e outras geometrias funcionais integradas em uma única peça metálica.
As peças podem ser fornecidas na condição bruta de fundição ou coordenadas com usinagem CNC secundária, rebarbação, acabamento superficial e inspeção conforme a aplicação final.
Carcaças & gabinetes
Carcaças e corpos de gabinetes fundidos sob pressão com paredes, nervuras, ressaltos, pontos de montagem e cavidades internas integrados para conjuntos mecânicos ou eletrônicos.
Suportes & corpos de montagem
Componentes estruturais e de montagem que combinam paredes conformadas, seções reforçadas, características de posicionamento e interfaces usinadas em uma única peça fundida.
Tampas & placas de extremidade
Tampas fundidas, placas de extremidade e componentes de fechamento com furos de montagem, áreas de vedação, nervuras e superfícies externas conformadas para conjuntos mecânicos.
Dissipadores de calor & peças térmicas
Componentes de alumínio fundidos sob pressão com aletas, características de montagem e estrutura integrada para aplicações nas quais dissipação térmica e geometria compacta são importantes.
Corpos de motores, redutores & conjuntos mecânicos
Corpos fundidos sob pressão para conjuntos mecânicos que exigem assentos de rolamento, interfaces de montagem, cavidades internas e outras características que podem receber usinagem secundária.
Carcaças seladas & de controle de fluxo
Carcaças fundidas com portas usinadas, faces de vedação e passagens internas nas quais verificação dimensional e teste de vazamento podem ser exigidos pela aplicação.
Esses exemplos são representativos, não limitativos. Componentes fundidos sob pressão sob medida podem ser avaliados a partir de desenhos ou arquivos CAD conforme liga, geometria, requisitos de ferramental, áreas de usinagem, volume de produção esperado e acabamento superficial exigido.
O que enviar para uma cotação de fundição sob pressão
Um desenho ou modelo CAD claro, juntamente com liga, quantidade, requisitos de usinagem e especificações funcionais, nos ajuda a analisar a rota de fundição, o conceito do ferramental e as operações posteriores.
Para projetos de produção recorrente, o volume esperado por pedido e a demanda anual também devem ser informados para que ferramental e planejamento da produção possam ser avaliados adequadamente.
Forneça o desenho 2D, modelo 3D ou outra documentação técnica disponível mais recente mostrando a geometria do componente acabado.
Especifique a liga exigida ou identifique os requisitos mecânicos, de corrosão, peso ou acabamento que influenciam a seleção do material.
Identifique faces de vedação, assentos de rolamento, furos roscados, interfaces de montagem e outras características que exijam controle dimensional mais rigoroso ou usinagem CNC secundária.
Informe a quantidade do pedido inicial, as expectativas de pedidos recorrentes e a demanda anual estimada para que o investimento em ferramental e o planejamento da produção possam ser avaliados corretamente.
Identifique requisitos de vedação, pressão, teste de vazamento, montagem ou outros requisitos funcionais que devam ser considerados durante o planejamento da fundição, usinagem e inspeção.
Especifique revestimento, galvanoplastia, passivação, pintura, requisitos estéticos, documentos de inspeção, embalagem ou outras condições específicas do projeto.
O custo do ferramental e a estratégia de fundição dependem da liga, geometria da peça, estrutura das paredes, ângulo de saída, direção de partição, sobremetal de usinagem, volume de produção esperado e requisitos funcionais finais.
Precisa de uma cotação de fundição sob pressão?
Envie seu desenho ou modelo CAD juntamente com liga, quantidade, dimensões críticas, requisitos de usinagem, necessidades de testes funcionais e qualquer acabamento superficial exigido.
Podemos analisar a geometria da peça, a abordagem de ferramental, a rota de fundição e o processamento posterior antes de preparar uma cotação para seu projeto.
Envie seus requisitos de fundição sob pressão
Desenhos, requisitos de liga e volume de produção esperado nos ajudam a avaliar com mais precisão os requisitos de ferramental, usinagem e acabamento.
Solicite um orçamento