






Logo WE Metalworks avec slogan sur la fabrication et la finition de surface
MOULAGE SOUS PRESSION

Moulage sous pression pour pièces métalliques sur mesure

Moulage sous pression sur mesure pour l’aluminium, le zinc et d’autres alliages adaptés, pour composants métalliques complexes, production répétitive et coordination de l’usinage secondaire, de la finition de surface et du contrôle.

Moulage sous pression d’aluminium · Moulage sous pression de zinc · Outillage sur mesure · Usinage secondaire · Finition de surface
APERÇU DU MOULAGE SOUS PRESSION

Moulage sous pression pour la production répétitive de pièces métalliques

Le moulage sous pression utilise un outillage métallique réutilisable pour produire sous pression contrôlée des pièces complexes à partir d’un alliage fondu. Le procédé convient particulièrement à la production répétitive lorsque la constance géométrique, la stabilité dimensionnelle et la reproduction efficace des pièces sont importantes.

Les alliages d’aluminium et de zinc peuvent être utilisés pour des boîtiers, couvercles, supports, composants structurels et autres pièces nécessitant des nervures, bossages, ouvertures et formes intégrées dans une seule pièce moulée.

01
Géométrie complexe des pièces

Les nervures, bossages, éléments de montage, cavités et autres géométries fonctionnelles peuvent être intégrés à la pièce moulée afin de réduire les étapes de fabrication séparées.

02
Production répétitive

Des moules dédiés permettent de maintenir une géométrie constante d’une série à l’autre une fois l’outillage et les paramètres du procédé validés.

03
Support d’usinage & de finition

Les pièces moulées peuvent ensuite passer à l’usinage CNC, à l’ébavurage, à la finition de surface et au contrôle selon les exigences dimensionnelles et d’application finales.

ÉTUDE DE PROJET

Le matériau, la structure des parois, les dépouilles, le sens de démoulage, les zones à usiner, les dimensions critiques et le volume de production prévu doivent être étudiés ensemble avant de confirmer l’outillage et le parcours de moulage.
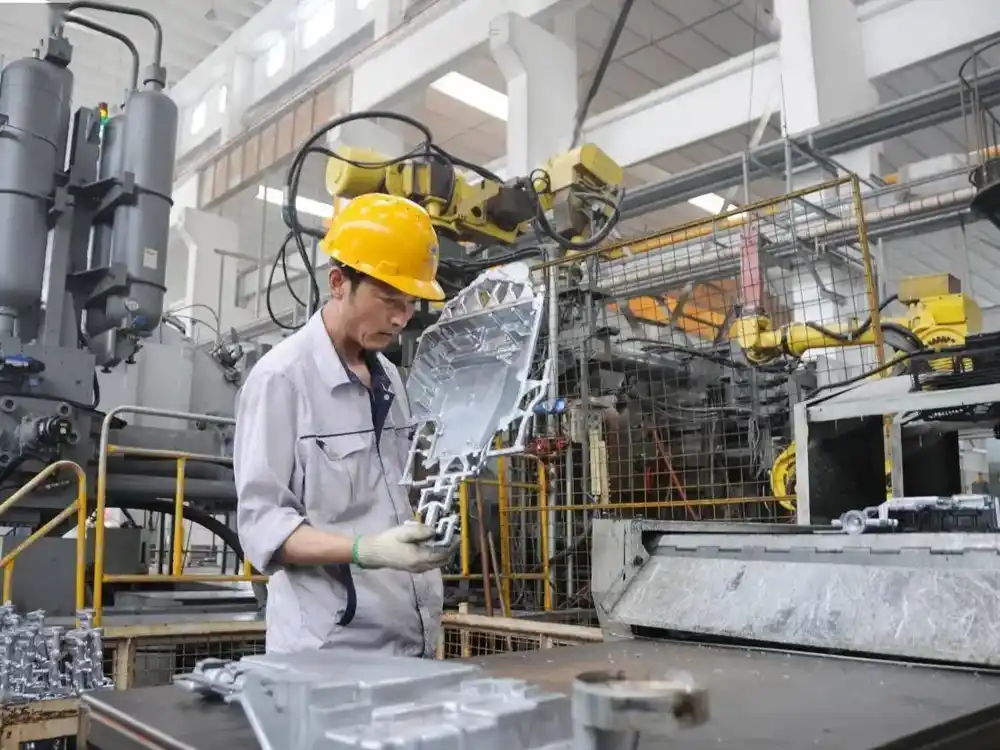
Opérateur contrôlant des composants en aluminium moulés sous pression dans une zone de production
CAPACITÉS DE MOULAGE SOUS PRESSION

Capacités de moulage sous pression pour composants métalliques sur mesure

Le moulage sous pression associe un outillage métallique réutilisable à une injection contrôlée du métal pour produire en série des composants de géométrie complexe, avec caractéristiques intégrées et forme constante.

Le choix de l’alliage, la structure de la pièce, la conception de l’outillage et la quantité de production prévue sont étudiés ensemble afin de déterminer le parcours de moulage le plus adapté à chaque projet.

01 ALLIAGES D’ALUMINIUM

Moulage sous pression d’aluminium

Le moulage sous pression d’aluminium convient aux composants légers, structurels, de boîtier et mécaniques nécessitant des formes complexes, nervures, bossages et autres caractéristiques fonctionnelles intégrées.

Applications typiques Boîtiers · Supports · Couvercles · Pièces structurelles · Corps mécaniques
Orientation production Géométrie légère, moulage répétitif et usinage ou finition de surface coordonnés.
02 ALLIAGES DE ZINC

Moulage sous pression de zinc

Les alliages de zinc conviennent aux composants compacts présentant une géométrie détaillée, des arêtes définies et des caractéristiques fonctionnelles intégrées pour les applications mécaniques, de quincaillerie et de boîtiers.

Applications typiques Quincaillerie · Petits boîtiers · Pièces de montage · Composants mécaniques
Orientation production Géométrie détaillée, maîtrise dimensionnelle répétable et production efficace de petits composants moulés.
03 GÉOMÉTRIE DE LA PIÈCE

Géométrie complexe & caractéristiques intégrées

Le moulage sous pression peut réunir nervures, bossages, cavités, éléments de montage et parois profilées dans un seul composant, réduisant ainsi le besoin de pièces fabriquées ou assemblées séparément.

Caractéristiques typiques Nervures · Bossages · Cavités · Points de montage · Parois intégrées
Orientation technique La structure des parois, les dépouilles, le sens de joint et l’emplacement des caractéristiques doivent être étudiés avant de finaliser l’outillage.
04 OUTILLAGE & PRODUCTION

Outillage sur mesure & production répétitive

Un outillage dédié est développé autour de la géométrie approuvée du composant et du volume de production prévu afin d’assurer un moulage stable et répétable sur les séries ultérieures.

Étude de l’outillage Plan de joint · Éjection · Système d’attaque · Dépouille · Surépaisseur d’usinage
Orientation production Reproduction constante des pièces, réglage maîtrisé de l’outillage et post-traitement coordonné.
CHOIX DU PROCÉDÉ

L’alliage, la structure des parois, la taille de la pièce, les dépouilles, la conception de l’outillage, les besoins d’usinage et le volume de production prévu doivent être étudiés ensemble avant de confirmer le procédé de moulage sous pression.

MATÉRIAUX & EXIGENCES DES PIÈCES

Matériaux et exigences de conception pour composants moulés sous pression

Le choix de l’alliage, la structure des parois et la géométrie de la pièce influencent le remplissage, le refroidissement, l’éjection et l’état final du composant moulé sous pression.

Les caractéristiques telles que transitions de paroi, nervures, bossages, angles de dépouille, sens de joint et zones d’usinage doivent être étudiées avant de finaliser l’outillage.

ALLIAGES COURANTS POUR LE MOULAGE SOUS PRESSION

Matériaux couramment utilisés pour les pièces moulées sous pression

01
Alliages d’aluminium

Largement utilisés pour les boîtiers, supports, couvercles et composants structurels lorsque le faible poids, la résistance à la corrosion et la géométrie intégrée sont importants.

02
Alliages de zinc

Conviennent aux composants compacts nécessitant une géométrie détaillée, des caractéristiques bien définies et une production répétitive avec une bonne constance dimensionnelle.

03
Choix de l’alliage

Le choix final de l’alliage doit tenir compte des exigences mécaniques, de l’exposition à la corrosion, de la taille de la pièce, de la géométrie, des besoins de finition et de toute opération d’usinage secondaire.

04
Compatibilité de surface & de finition

L’alliage et l’état de moulage doivent être étudiés avec le revêtement, la galvanoplastie, la passivation, la peinture ou tout autre traitement de surface requis.

CONSIDÉRATIONS TECHNIQUES

Caractéristiques des pièces influençant le parcours de moulage

01
Épaisseur des parois & transitions

La structure des parois doit être étudiée pour favoriser un remplissage et un refroidissement équilibrés, en limitant autant que possible les changements brusques d’épaisseur.

02
Dépouille & éjection

Des dépouilles adaptées doivent être prévues sur les parois, nervures, bossages et autres caractéristiques devant se dégager de manière fiable du moule.

03
Nervures, bossages & congés

Les caractéristiques structurelles doivent être dimensionnées et reliées par des transitions adaptées afin de favoriser la résistance de la pièce et la stabilité du moulage.

04
Sens de joint & accès outillage

Les lignes de joint, contre-dépouilles, tiroirs et orientations des caractéristiques influencent la structure du moule et doivent être étudiés pendant le développement de l’outillage.

05
Surépaisseur d’usinage & surfaces critiques

Les portées de roulement, faces d’étanchéité, filetages et autres zones de précision doivent être identifiés lorsqu’un usinage CNC secondaire est requis après moulage.

DONNÉES D’ENTRÉE POUR L’OUTILLAGE

La conception finale du moule doit être fondée sur le plan complet de la pièce, l’alliage choisi, la structure des parois, les dépouilles, le sens de joint, l’éjection, les besoins d’usinage et le volume de production prévu.

Procédé de moulage sous pression pour pièces métalliques sur mesure en aluminium
PRODUCTION INTÉGRÉE

De l’outillage de moulage sous pression aux pièces métalliques finies

La production par moulage sous pression ne se limite pas au cycle de moulage. La mise en place de l’outillage, l’ébarbage, l’usinage secondaire, la finition de surface et le contrôle doivent être coordonnés autour des exigences du composant final.

L’étude du parcours de fabrication complet avant la production répétitive aide à maîtriser la géométrie moulée, les interfaces usinées, les surfaces fonctionnelles et l’état final requis pour l’assemblage ou l’expédition.

01
Mise en place de l’outillage & du moule

La configuration du moule, le sens de joint, les attaques, évents, systèmes d’éjection et paramètres de procédé sont préparés autour de la géométrie approuvée et de l’alliage choisi.

02
Production par moulage sous pression

L’alliage fondu est injecté dans le moule sous des conditions de procédé maîtrisées afin de former la géométrie et les caractéristiques intégrées requises.

03
Ébarbage & ébavurage

Les attaques, canaux, bavures et excès de matière sont éliminés avant le passage de la pièce à l’usinage ou à la finition.

04
Usinage secondaire

L’usinage CNC peut être appliqué aux faces d’étanchéité, portées de roulement, trous, filetages et autres caractéristiques critiques nécessitant une maîtrise dimensionnelle plus serrée que l’état brut de moulage.

05
Finition de surface

Le revêtement, la galvanoplastie, la passivation, la peinture ou d’autres procédés de finition spécifiés peuvent être coordonnés selon l’alliage, l’aspect et les exigences de service.

06
Contrôle & emballage

Les pièces finies sont contrôlées selon les exigences dimensionnelles, de moulage, d’usinage et de surface confirmées avant emballage de protection et expédition.

PLANIFICATION DE LA PRODUCTION

L’outillage, les conditions de moulage, l’ébarbage, les zones d’usinage et la finition de surface doivent être étudiés ensemble avant le lancement de la production répétitive.

Demander un devis
Essai d’étanchéité à l’air d’un boîtier moulé sous pression pour contrôle qualité
QUALITÉ & MAÎTRISE DIMENSIONNELLE

Contrôle et essais fonctionnels pour pièces moulées sous pression

Les composants moulés sous pression doivent être contrôlés selon les exigences dimensionnelles, de moulage et fonctionnelles confirmées avant assemblage ou expédition.

Les méthodes de contrôle peuvent combiner mesure dimensionnelle, contrôle visuel, vérification des caractéristiques usinées et essais fonctionnels spécifiques à l’application selon la pièce et son utilisation finale.

01
Vérification dimensionnelle

Les dimensions critiques, relations entre références, positions de montage et géométrie globale de la pièce peuvent être vérifiées par rapport au plan approuvé et au plan de contrôle.

02
État de moulage & de surface

Les surfaces moulées, arêtes, zones ébarbées et caractéristiques visibles peuvent être contrôlées pour détecter bavures, dommages ou autres états pouvant affecter l’assemblage ou la finition.

03
Contrôle des caractéristiques usinées

Les trous, filetages, faces d’étanchéité, portées de roulement et autres caractéristiques usinées CNC peuvent être vérifiés lorsqu’une maîtrise dimensionnelle plus serrée est requise après moulage.

04
Essais d’étanchéité & d’herméticité

Pour les boîtiers étanches, passages de fluide et composants soumis à la pression, des essais de fuite ou d’herméticité peuvent être appliqués lorsque l’application exige une vérification fonctionnelle de l’étanchéité.

BASE DU CONTRÔLE

Les méthodes de contrôle doivent suivre le plan confirmé, les dimensions critiques, les interfaces usinées, les exigences de moulage et les besoins fonctionnels. Les essais de fuite ne sont appliqués que lorsque les performances d’étanchéité font partie de la spécification du composant.

PIÈCES MOULÉES SOUS PRESSION TYPIQUES

Pièces métalliques moulées sous pression typiques que nous réalisons

Le moulage sous pression est couramment utilisé pour les composants produits en série nécessitant nervures, bossages, éléments de montage, cavités et autres géométries fonctionnelles intégrées dans une seule pièce métallique.

Les pièces peuvent être fournies à l’état brut de moulage ou coordonnées avec un usinage CNC secondaire, l’ébavurage, la finition de surface et le contrôle selon l’application finale.

01 COMPOSANTS DE BOÎTIER

Boîtiers & enveloppes

Boîtiers moulés sous pression et corps d’enveloppe avec parois, nervures, bossages, points de montage et cavités internes intégrés pour ensembles mécaniques ou électroniques.

PARCOURS TYPIQUE Moulage sous pression · Usinage CNC · Finition de surface
02 COMPOSANTS STRUCTURELS

Supports & corps de montage

Composants structurels et de montage combinant parois profilées, sections renforcées, caractéristiques de positionnement et interfaces usinées dans une seule pièce moulée.

PARCOURS TYPIQUE Moulage sous pression · Ébarbage · Usinage
03 COMPOSANTS DE COUVERCLE

Couvercles & plaques d’extrémité

Couvercles moulés, plaques d’extrémité et composants de fermeture avec trous de montage, zones d’étanchéité, nervures et surfaces extérieures profilées pour ensembles mécaniques.

PARCOURS TYPIQUE Moulage sous pression · Ébavurage · Finition
04 COMPOSANTS THERMIQUES

Dissipateurs thermiques & pièces thermiques

Composants en aluminium moulé sous pression avec ailettes, éléments de montage et structure intégrée pour les applications où la dissipation thermique et une géométrie compacte sont importantes.

PARCOURS TYPIQUE Moulage sous pression d’aluminium · Usinage · Finition
05 CORPS MÉCANIQUES

Corps de moteurs, réducteurs & mécaniques

Corps moulés sous pression pour ensembles mécaniques nécessitant des portées de roulement, interfaces de montage, cavités internes et autres caractéristiques pouvant recevoir un usinage secondaire.

PARCOURS TYPIQUE Moulage sous pression · Usinage CNC · Contrôle
06 BOÎTIERS FONCTIONNELS

Boîtiers étanches & de contrôle des fluides

Boîtiers moulés avec orifices usinés, faces d’étanchéité et passages internes pour lesquels une vérification dimensionnelle et des essais d’étanchéité peuvent être exigés par l’application.

PARCOURS TYPIQUE Moulage sous pression · Usinage · Essai d’étanchéité
ÉTUDE DES PIÈCES SUR MESURE

Ces exemples sont représentatifs et non limitatifs. Les composants moulés sous pression sur mesure peuvent être étudiés à partir de plans ou fichiers CAO selon l’alliage, la géométrie, les besoins d’outillage, les zones d’usinage, le volume de production prévu et la finition de surface requise.

EXIGENCES POUR UN DEVIS DE MOULAGE SOUS PRESSION

Informations à fournir pour un devis de moulage sous pression

Un plan ou modèle CAO clair accompagné de l’alliage, de la quantité, des exigences d’usinage et des spécifications fonctionnelles nous aide à étudier le parcours de moulage, le concept d’outillage et les opérations ultérieures.

Pour les projets de production répétitive, le volume de commande prévu et la demande annuelle doivent également être fournis afin d’évaluer correctement l’outillage et la planification de production.

01
Plan ou modèle CAO

Fournissez le dernier plan 2D, modèle 3D ou toute autre documentation technique disponible montrant la géométrie du composant fini.

02
Exigences d’alliage & de matériau

Précisez l’alliage requis ou indiquez les exigences mécaniques, de corrosion, de poids ou de finition influençant le choix du matériau.

03
Dimensions critiques & zones d’usinage

Identifiez les faces d’étanchéité, portées de roulement, trous filetés, interfaces de montage et autres caractéristiques nécessitant une maîtrise dimensionnelle plus serrée ou un usinage CNC secondaire.

04
Quantité & volume de production prévu

Indiquez la quantité de commande initiale, les prévisions de commandes répétitives et la demande annuelle estimée afin d’évaluer correctement l’investissement en outillage et la planification de production.

05
Exigences fonctionnelles & d’essai

Identifiez les exigences d’étanchéité, de pression, d’essai de fuite, d’assemblage ou autres besoins fonctionnels devant être pris en compte dans la planification du moulage, de l’usinage et du contrôle.

06
Finition de surface & exigences particulières

Précisez le revêtement, la galvanoplastie, la passivation, la peinture, les exigences esthétiques, les documents de contrôle, l’emballage ou autres conditions spécifiques au projet.

ÉTUDE DE L’OUTILLAGE & DE LA RFQ

Le coût de l’outillage et la stratégie de moulage dépendent de l’alliage, de la géométrie de la pièce, de la structure des parois, des dépouilles, du sens de joint, de la surépaisseur d’usinage, du volume de production prévu et des exigences fonctionnelles finales.

PRÊT À NOUS CONFIER VOS PIÈCES MOULÉES SOUS PRESSION ?

Besoin d’un devis de moulage sous pression ?

Envoyez-nous votre plan ou modèle CAO avec l’alliage, la quantité, les dimensions critiques, les exigences d’usinage, les besoins d’essais fonctionnels et toute finition de surface requise.

Nous pouvons étudier la géométrie de la pièce, l’approche d’outillage, le parcours de moulage et les opérations ultérieures avant de préparer un devis pour votre projet.

DÉMARREZ VOTRE PROJET

Envoyer vos exigences de moulage sous pression

Les plans, exigences d’alliage et volumes de production prévus nous aident à évaluer plus précisément les besoins d’outillage, d’usinage et de finition.

Demander un devis