






Emboutissage des métaux pour pièces de tôlerie sur mesure
Emboutissage sur mesure de composants de tôlerie nécessitant poinçonnage, formage, pliage et production répétitive, avec outillage, opérations secondaires et finition de surface coordonnés autour de la pièce finie.
Emboutissage des métaux pour la production répétitive de pièces en tôle
Nous fabriquons des composants métalliques emboutis sur mesure par découpage, poinçonnage, formage et pliage, selon la géométrie de la pièce, le matériau, la quantité de production et les exigences d’outillage.
L’emboutissage convient particulièrement à la production répétitive lorsque des outils dédiés peuvent combiner plusieurs opérations dans une séquence de fabrication maîtrisée et constante.
Le découpage produit le flan métallique requis comme pièce elle-même, tandis que le poinçonnage crée des trous ou ouvertures dans la tôle ou la bande.
Les flans emboutis peuvent être formés, pliés ou emboutis en profondeur pour obtenir les formes fonctionnelles correspondant à la géométrie finale du composant.
Des outils dédiés et une alimentation maîtrisée assurent une production constante pour les géométries répétitives et les séries plus importantes.
Le matériau, le plan de bande, la géométrie de la pièce, la profondeur de formage, les dimensions critiques et la quantité de production prévue doivent être étudiés avant de confirmer l’outillage et le parcours d’emboutissage.
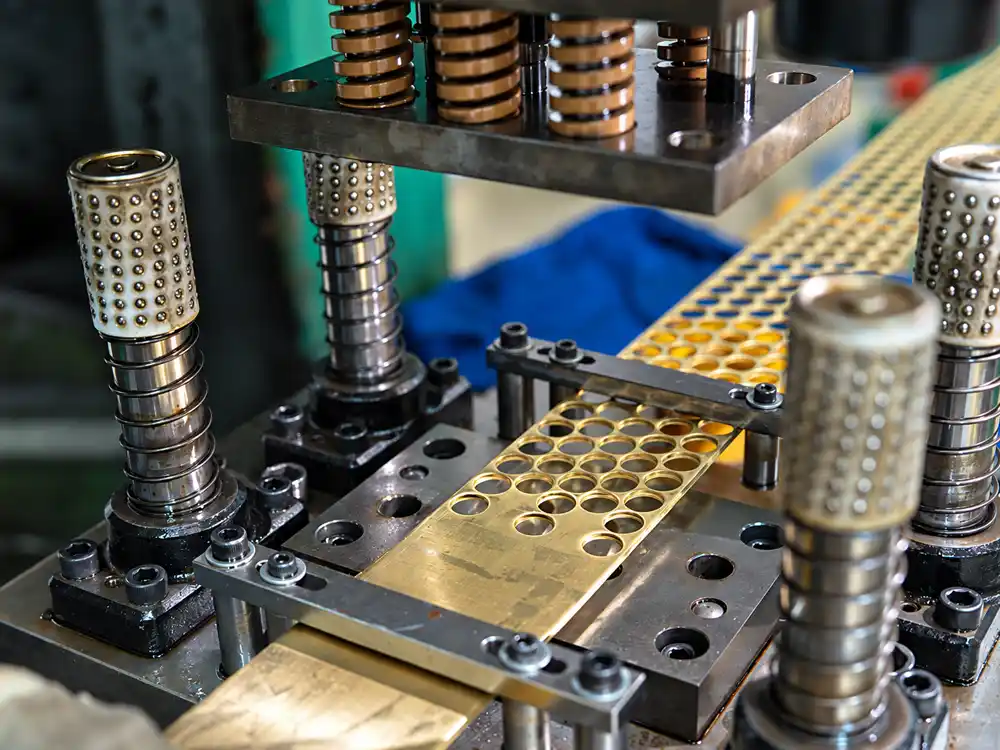
Procédés d’emboutissage pour composants métalliques sur mesure
L’emboutissage peut combiner opérations de découpe et de formage pour fabriquer en série des composants à partir de tôle ou de bande, avec une géométrie maîtrisée et des séquences de production constantes.
Le parcours d’emboutissage est choisi selon la géométrie de la pièce, le matériau, la quantité de production, les exigences de formage et la stratégie d’outillage nécessaire à une production répétitive stable.
Découpage & poinçonnage
Le découpage sépare la pièce ou le flan intermédiaire requis de la tôle ou de la bande, tandis que le poinçonnage crée des trous, rainures et ouvertures internes dans le composant.
Formage & pliage
Les outils d’emboutissage peuvent former brides, plis et autres caractéristiques tridimensionnelles directement dans les pièces de tôlerie selon la géométrie finale du composant.
Emboutissage progressif
Les outils progressifs peuvent réaliser plusieurs opérations de découpe et de formage à mesure que la bande avance à travers une succession de postes avant séparation de la pièce finie.
Outillage sur mesure & production répétitive
La structure de l’outil, le plan de bande et la séquence d’opérations sont développés autour de la géométrie du composant et de la quantité de production prévue avant le lancement de l’emboutissage répétitif.
La stratégie d’outillage doit être étudiée avec le matériau, la géométrie de la pièce, la séquence de formage, les dimensions critiques et le volume de production prévu, plutôt que de choisir la méthode d’emboutissage à partir d’une seule caractéristique.
Matériaux et exigences de conception pour pièces métalliques embouties
La nuance matière, l’épaisseur de tôle et le comportement au formage influencent la conception de l’outil et la séquence d’emboutissage. La géométrie de la pièce doit être étudiée avec le plan du flan, le sens de pliage et les dimensions critiques avant de finaliser l’outillage.
Les caractéristiques telles que trous proches des bords, âmes étroites, parois formées et surfaces esthétiques peuvent nécessiter une attention supplémentaire afin de maintenir une production stable et l’état final requis de la pièce.
Métaux couramment utilisés pour les composants emboutis
Couramment utilisé pour les supports, clips, composants structurels et pièces mécaniques nécessitant résistance, formage répétitif et éventuellement galvanoplastie ou revêtement.
Convient aux pièces embouties, clips, couvercles et composants formés résistants à la corrosion, lorsque la résistance du matériau et l’état de surface sont importants.
Utilisé pour des composants emboutis légers, panneaux, supports et pièces formées pouvant ensuite recevoir une anodisation ou d’autres traitements de surface.
Choisis pour les contacts électriques, bornes, petits composants formés et autres pièces nécessitant conductivité, résistance à la corrosion ou bonne aptitude au formage.
Caractéristiques des pièces influençant le parcours d’emboutissage
La résistance, la dureté, l’épaisseur et l’état métallurgique du matériau influencent l’effort de découpe, le comportement au formage et la conception de l’outillage.
La géométrie du pliage et le retour élastique du matériau doivent être pris en compte pour définir les angles formés, les dimensions de brides et la compensation de l’outillage.
La distance trou-bord, les âmes étroites, rainures et caractéristiques rapprochées doivent être étudiées en fonction de l’épaisseur du matériau et du risque de déformation.
L’orientation des bavures, les faces de contact, surfaces d’accouplement et zones visibles doivent être identifiées lorsqu’elles influencent l’assemblage, la manutention ou la finition ultérieure.
La galvanoplastie, la passivation, le revêtement, l’ébavurage et les autres opérations ultérieures doivent être pris en compte avant de confirmer le parcours d’emboutissage et l’état final de la pièce.
Les décisions finales d’outillage doivent être fondées sur le plan complet, l’état du matériau, la géométrie de la pièce, le volume de production prévu et toute exigence critique de formage ou de surface, et non sur les seules dimensions nominales.
De l’outillage d’emboutissage aux pièces métalliques finies
La production par emboutissage ne se limite pas à l’opération de presse. Le réglage de l’outillage, l’alimentation, la séquence de formage, l’ébavurage, les opérations secondaires et la finition doivent être coordonnés autour des exigences du composant final.
L’étude du parcours de production complet avant le début de la fabrication répétitive aide à maîtriser la géométrie formée, les surfaces fonctionnelles, les caractéristiques d’assemblage et l’état requis après finition de surface.
La configuration de l’outil, le plan de bande ou de flan, le sens d’alimentation et la séquence d’opérations sont préparés autour de la géométrie approuvée de la pièce.
Les opérations de découpage, poinçonnage, formage et pliage sont réalisées selon l’outil et la séquence de production sélectionnés.
Les pièces embouties peuvent subir ébavurage, détourage, taraudage, alésage ou autres opérations de reprise selon les besoins du composant final.
Le soudage, rivetage, vissage ou assemblage de composants peut être coordonné lorsque la pièce emboutie fait partie d’une structure fabriquée plus importante.
La galvanoplastie, la passivation, le revêtement, l’anodisation et d’autres finitions spécifiées peuvent être planifiés selon le matériau et les exigences de l’application finale.
Les pièces finies sont contrôlées selon les exigences dimensionnelles, de formage et de surface confirmées avant emballage de protection et expédition.
L’outillage, la séquence de formage, le sens des bavures, les opérations secondaires et la finition de surface doivent être étudiés ensemble avant le lancement de la production répétitive.
Contrôle qualité pour pièces métalliques embouties
Les pièces embouties doivent être contrôlées non seulement pour leurs dimensions individuelles, mais aussi pour leur géométrie formée globale, les relations entre références et la position des caractéristiques fonctionnelles influençant l’assemblage ultérieur.
Des gabarits de contrôle dédiés peuvent positionner de manière répétable les pièces de tôlerie formées pendant que contours critiques, trous, brides et relations d’assemblage sont vérifiés selon les exigences confirmées.
Les surfaces de référence et points de positionnement servent à placer la pièce emboutie de manière constante pendant le contrôle.
Le profil global, les surfaces formées, brides et principales caractéristiques structurelles peuvent être vérifiés par rapport au gabarit dédié ou au plan confirmé.
Les positions de trous, rainures, points de montage et autres caractéristiques fonctionnelles sont vérifiées selon leur relation avec le système de référence établi.
Les zones d’accouplement, positions de fixation, état des bavures et surfaces visibles peuvent être contrôlés avant le passage de la pièce à l’assemblage, à la finition ou à l’expédition.
Les méthodes de contrôle doivent suivre le plan confirmé, le système de références, les dimensions critiques, la géométrie formée et les exigences fonctionnelles. Des gabarits de contrôle dédiés, calibres et autres outils de mesure peuvent être sélectionnés selon la pièce et l’étape de production.
Pièces métalliques embouties typiques que nous réalisons
L’emboutissage des métaux convient à une grande variété de composants produits en série, des flans et clips simples jusqu’aux supports formés, contacts électriques et pièces de tôlerie à caractéristiques multiples.
Le parcours de production est choisi selon la géométrie de la pièce, le matériau, la séquence de formage, les exigences d’outillage et les éventuelles opérations secondaires après emboutissage.
Supports & pièces de montage
Supports emboutis et composants de montage combinant trous poinçonnés, brides formées, plis et caractéristiques fonctionnelles de positionnement.
Clips, brides & retenues
Petits composants emboutis conçus pour le positionnement, la retenue, l’effet ressort ou la fixation mécanique dans des ensembles plus importants.
Contacts & bornes
Contacts et bornes emboutis de précision avec caractéristiques découpées, poinçonnées et formées pour connexion électrique et assemblage.
Rondelles, disques & flans métalliques
Composants emboutis plats et flans intermédiaires produits à partir de tôle ou de bande avant utilisation directe ou formage complémentaire.
Couvercles, protections & plaques
Couvercles, protections et plaques emboutis avec trous, ouvertures, bords formés et exigences de surface pour applications mécaniques ou de protection.
Supports formés & sous-ensembles emboutis
Pièces embouties à caractéristiques multiples et sous-composants formés pouvant nécessiter des opérations secondaires, un assemblage ou une finition de surface avant l’assemblage final.
Ces exemples sont représentatifs et non limitatifs. Les pièces embouties sur mesure peuvent être étudiées à partir de plans ou fichiers CAO selon le matériau, l’épaisseur, la géométrie, le volume de production prévu, les exigences d’outillage et la finition ultérieure.
Informations à fournir pour un devis d’emboutissage des métaux
Un plan ou fichier CAO clair accompagné du matériau, de l’épaisseur, de la quantité de production et des exigences de formage nous aide à étudier le parcours d’emboutissage, l’approche d’outillage et le coût du projet.
Pour les projets de production répétitive, le volume de commande prévu et les opérations ultérieures doivent également être précisés lors de l’étude initiale du devis.
Fournissez le dernier plan 2D, modèle 3D ou toute autre documentation technique disponible montrant la géométrie de la pièce finie.
Précisez la nuance matière requise, l’épaisseur de tôle ou de bande et toute exigence concernant l’état métallurgique du matériau.
Identifiez les positions de trous importantes, plis, brides, zones formées, références et autres caractéristiques influençant l’ajustement ou la fonction.
Indiquez les quantités de prototype, de commande initiale et de production répétitive prévues afin d’étudier correctement l’outillage et le parcours de production.
Identifiez tout ébavurage, taraudage, alésage, soudage, rivetage, assemblage ou autre opération de reprise requise après emboutissage.
Précisez la galvanoplastie, la passivation, le revêtement, l’anodisation, les exigences esthétiques, les documents de contrôle ou autres exigences de finition spécifiques au projet.
Le coût de l’outillage et la méthode de production dépendent de la géométrie de la pièce, du matériau, de la séquence de formage et du volume prévu. Des informations fournies tôt dans le projet aident à déterminer si un outillage simple, combiné ou progressif est le plus adapté.
Besoin d’un devis d’emboutissage des métaux ?
Envoyez-nous votre plan ou fichier CAO avec le matériau, l’épaisseur, la quantité, les dimensions critiques, les exigences de formage et toute opération secondaire ou finition de surface requise.
Nous pouvons étudier la géométrie de la pièce, l’approche d’outillage et le parcours de production avant de préparer un devis pour votre projet.
Envoyer vos exigences d’emboutissage
Les plans, détails matière et volumes de production prévus nous aident à évaluer plus précisément les besoins d’outillage et de fabrication.
Demander un devis