






Druckguss für Metallteile nach Kundenvorgabe
Kundenspezifischer Druckguss für Aluminium, Zink und andere geeignete Legierungen – für komplexe Metallkomponenten, Serienfertigung sowie abgestimmte Sekundärbearbeitung, Oberflächenveredelung und Prüfung.
Druckguss für wiederholbare Metallteilefertigung
Beim Druckguss werden wiederverwendbare Metallwerkzeuge eingesetzt, um geschmolzene Legierung unter kontrolliertem Druck zu komplexen Teilen zu formen. Das Verfahren eignet sich gut für Serienfertigung, wenn gleichmäßige Geometrie, Maßstabilität und effiziente Reproduktion wichtig sind.
Aluminium- und Zinklegierungen können für Gehäuse, Abdeckungen, Halter, Strukturkomponenten und andere Teile eingesetzt werden, die integrierte Rippen, Ansätze, Öffnungen und geformte Merkmale in einem Gussteil erfordern.
Rippen, Ansätze, Montageelemente, Kavitäten und andere Funktionsgeometrien können in das Gussteil integriert werden, um separate Fertigungsschritte zu reduzieren.
Spezielle Druckgusswerkzeuge ermöglichen über wiederkehrende Produktionsläufe hinweg eine gleichmäßige Bauteilgeometrie, sobald Werkzeug und Prozessbedingungen bestätigt sind.
Gussteile können entsprechend den endgültigen Maß- und Anwendungsanforderungen CNC-bearbeitet, entgratet, oberflächenveredelt und geprüft werden.
Werkstoff, Wandstruktur, Entformungsschrägen, Trennrichtung, Bearbeitungsbereiche, kritische Maße und erwartetes Produktionsvolumen sollten gemeinsam geprüft werden, bevor Werkzeug- und Gussweg bestätigt werden.
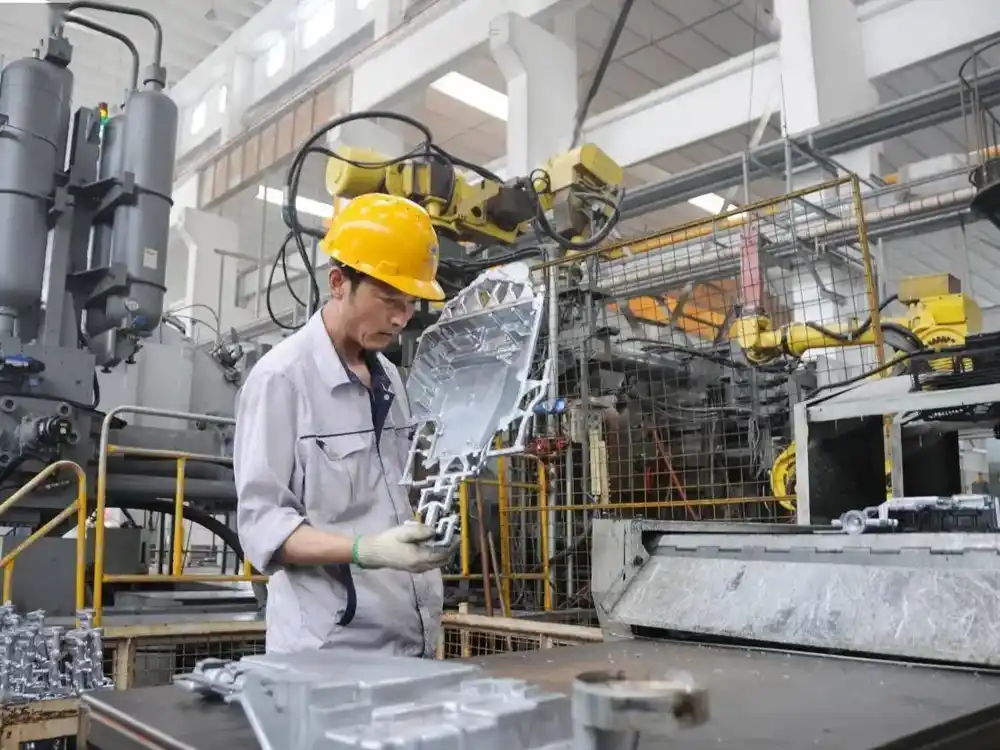
Druckgusskompetenzen für kundenspezifische Metallkomponenten
Druckguss kombiniert wiederverwendbare Metallwerkzeuge mit kontrollierter Metalleinspritzung, um Serienteile mit komplexer Geometrie, integrierten Merkmalen und gleichmäßiger Form herzustellen.
Legierungsauswahl, Bauteilstruktur, Werkzeugkonstruktion und erwartete Produktionsmenge werden gemeinsam geprüft, um den jeweils geeigneten Gussweg zu bestimmen.
Aluminiumdruckguss
Aluminiumdruckguss eignet sich für leichte Struktur-, Gehäuse- und Mechanikkomponenten mit komplexen Formen, integrierten Rippen, Ansätzen und anderen Funktionsmerkmalen.
Zinkdruckguss
Zinklegierungen eignen sich für kompakte Komponenten mit detaillierter Geometrie, klar definierten Kanten und integrierten Funktionsmerkmalen für mechanische Anwendungen, Beschlagteile und Gehäuse.
Komplexe Geometrie & integrierte Merkmale
Druckguss kann Rippen, Ansätze, Kavitäten, Montageelemente und geformte Wände in einem Bauteil vereinen und so separate gefertigte oder montierte Elemente reduzieren.
Kundenspezifischer Werkzeugbau & Serienfertigung
Spezielle Druckgusswerkzeuge werden auf Grundlage der freigegebenen Bauteilgeometrie und erwarteten Produktionsmenge entwickelt, um stabilen wiederholbaren Guss über laufende Produktionsserien zu unterstützen.
Legierung, Wandstruktur, Bauteilgröße, Entformungsschrägen, Werkzeugkonstruktion, Bearbeitungsanforderungen und erwartetes Produktionsvolumen sollten gemeinsam geprüft werden, bevor der Druckgussprozess bestätigt wird.
Werkstoff- und Konstruktionsanforderungen für Druckgussteile
Legierungsauswahl, Wandstruktur und Bauteilgeometrie beeinflussen Formfüllung, Abkühlung, Auswerfung und den Endzustand eines Druckgussteils.
Merkmale wie Wandübergänge, Rippen, Ansätze, Entformungswinkel, Trennrichtung und Bearbeitungsbereiche sollten geprüft werden, bevor das Werkzeug finalisiert wird.
Häufig verwendete Werkstoffe für Druckgussteile
Weit verbreitet für Gehäuse, Halter, Abdeckungen und Strukturkomponenten, bei denen geringes Gewicht, Korrosionsbeständigkeit und integrierte Geometrie wichtig sind.
Geeignet für kompakte Komponenten mit detaillierter Geometrie, klar definierten Merkmalen und Serienfertigung mit guter Maßkonstanz.
Die endgültige Legierungsauswahl sollte mechanische Anforderungen, Korrosionsbelastung, Bauteilgröße, Geometrie, Veredelungsanforderungen und mögliche Sekundärbearbeitung berücksichtigen.
Legierung und Gusszustand sollten gemeinsam mit Beschichtung, Galvanisierung, Passivierung, Lackierung oder anderen erforderlichen Oberflächenbehandlungen geprüft werden.
Bauteilmerkmale, die den Gussweg beeinflussen
Die Wandstruktur sollte im Hinblick auf gleichmäßige Formfüllung und Abkühlung geprüft werden; abrupte Dickenänderungen sollten möglichst minimiert werden.
Geeignete Entformungsschrägen sollten an Wänden, Rippen, Ansätzen und anderen Merkmalen berücksichtigt werden, die zuverlässig aus dem Werkzeug gelöst werden müssen.
Strukturmerkmale sollten mit geeigneten Übergängen dimensioniert und verbunden werden, um Bauteilfestigkeit und Gussstabilität zu unterstützen.
Trennlinien, Hinterschneidungen, Seitenschieber und Merkmalsausrichtung beeinflussen den Werkzeugaufbau und sollten während der Werkzeugentwicklung geprüft werden.
Lagersitze, Dichtflächen, Gewindemerkmale und andere Präzisionsbereiche sollten gekennzeichnet werden, wenn nach dem Guss eine sekundäre CNC-Bearbeitung erforderlich ist.
Die endgültige Werkzeugkonstruktion sollte auf der vollständigen Bauteilzeichnung, der ausgewählten Legierung, Wandstruktur, Entformungsschrägen, Trennrichtung, Auswerfung, Bearbeitungsanforderungen und erwarteten Produktionsmenge basieren.
Vom Druckgusswerkzeug zum fertigen Metallteil
Die Druckgussproduktion geht über den eigentlichen Gießzyklus hinaus. Werkzeugeinrichtung, Entgraten, Sekundärbearbeitung, Oberflächenveredelung und Prüfung sollten auf die Anforderungen des fertigen Bauteils abgestimmt werden.
Die Prüfung des vollständigen Fertigungswegs vor der Serienproduktion hilft, Gussgeometrie, bearbeitete Schnittstellen, Funktionsflächen und den für Montage oder Versand erforderlichen Endzustand zu kontrollieren.
Werkzeugkonfiguration, Trennrichtung, Anschnitte, Entlüftungen, Auswerfung und Prozesseinstellung werden entsprechend der freigegebenen Bauteilgeometrie und ausgewählten Legierung vorbereitet.
Geschmolzene Legierung wird unter kontrollierten Prozessbedingungen in das Werkzeug eingebracht, um die erforderliche Bauteilgeometrie und integrierten Merkmale zu formen.
Anschnitte, Angüsse, Grat und überschüssiges Material werden entfernt, bevor das Gussteil weiterbearbeitet oder veredelt wird.
CNC-Bearbeitung kann auf Dichtflächen, Lagersitze, Bohrungen, Gewinde und andere kritische Merkmale angewendet werden, die engere Maßkontrolle als im Gusszustand erfordern.
Beschichtung, Galvanisierung, Passivierung, Lackierung oder andere spezifizierte Veredelungsverfahren können entsprechend Legierung, Optik und Einsatzanforderungen koordiniert werden.
Fertige Teile werden vor Schutzverpackung und Versand gegen bestätigte Maß-, Guss-, Bearbeitungs- und Oberflächenanforderungen geprüft.
Werkzeuge, Gussbedingungen, Besäumen, Bearbeitungsbereiche und Oberflächenveredelung sollten gemeinsam geprüft werden, bevor die Serienfertigung freigegeben wird.
Prüfung und Funktionskontrolle für Druckgussteile
Druckgussteile sollten vor Montage oder Versand gegen bestätigte Maß-, Guss- und Funktionsanforderungen geprüft werden.
Prüfmethoden können Maßmessung, Sichtprüfung, Verifizierung bearbeiteter Merkmale und anwendungsspezifische Funktionsprüfungen entsprechend Bauteil und Endanwendung kombinieren.
Kritische Maße, Bezugsbeziehungen, Montagepositionen und die gesamte Bauteilgeometrie können gegen die freigegebene Zeichnung und den Prüfplan geprüft werden.
Gussflächen, Kanten, besäumte Bereiche und sichtbare Merkmale können auf Grat, Beschädigung und andere Zustände geprüft werden, die Montage oder Veredelung beeinflussen können.
Bohrungen, Gewinde, Dichtflächen, Lagersitze und andere CNC-bearbeitete Merkmale können geprüft werden, wenn nach dem Guss eine engere Maßkontrolle erforderlich ist.
Bei abgedichteten Gehäusen, Fluidkanälen und druckbezogenen Komponenten können Leck- oder Luftdichtheitsprüfungen eingesetzt werden, wenn die Anwendung eine funktionale Dichtheitsprüfung erfordert.
Die Prüfmethoden sollten der bestätigten Zeichnung, den kritischen Maßen, bearbeiteten Schnittstellen, Gussanforderungen und funktionalen Anforderungen folgen. Leckprüfung wird nur eingesetzt, wenn Dichtleistung Teil der Bauteilspezifikation ist.
Typische Druckguss-Metallteile aus unserer Fertigung
Druckguss wird häufig für Serienteile eingesetzt, die integrierte Rippen, Ansätze, Montageelemente, Kavitäten und andere Funktionsgeometrien in einem Metallteil erfordern.
Teile können im Gusszustand geliefert oder entsprechend der Endanwendung mit sekundärer CNC-Bearbeitung, Entgraten, Oberflächenveredelung und Prüfung koordiniert werden.
Gehäuse & Einhausungen
Druckgussgehäuse und Einhausungskörper mit integrierten Wänden, Rippen, Ansätzen, Montagepunkten und Innenkavitäten für mechanische oder elektronische Baugruppen.
Halter & Montagekörper
Struktur- und Montagekomponenten, die geformte Wände, verstärkte Bereiche, Positioniermerkmale und bearbeitete Schnittstellen in einem Gussteil kombinieren.
Abdeckungen & Endplatten
Gegossene Abdeckungen, Endplatten und Verschlussteile mit Montagebohrungen, Dichtbereichen, Rippen und geformten Außenflächen für mechanische Baugruppen.
Kühlkörper & thermische Teile
Aluminium-Druckgussteile mit Kühlrippen, Montageelementen und integrierter Struktur für Anwendungen, bei denen Wärmeabfuhr und kompakte Geometrie wichtig sind.
Motor-, Getriebe- & Mechanikkörper
Druckgusskörper für mechanische Baugruppen mit Lagersitzen, Montageschnittstellen, Innenkavitäten und weiteren Merkmalen, die sekundär bearbeitet werden können.
Abgedichtete & strömungsführende Gehäuse
Gussgehäuse mit bearbeiteten Anschlüssen, Dichtflächen und Innenkanälen, bei denen je nach Anwendung Maßprüfung und Dichtheitsprüfung erforderlich sein können.
Diese Beispiele sind repräsentativ und nicht einschränkend. Kundenspezifische Druckgussteile können anhand von Zeichnungen oder CAD-Dateien nach Legierung, Geometrie, Werkzeuganforderungen, Bearbeitungsbereichen, erwarteter Produktionsmenge und erforderlicher Oberflächenveredelung geprüft werden.
Welche Angaben wir für ein Druckgussangebot benötigen
Eine klare Zeichnung oder ein CAD-Modell zusammen mit Legierung, Menge, Bearbeitungsanforderungen und Funktionsspezifikationen hilft uns, Gussweg, Werkzeugkonzept und nachgelagerte Arbeitsschritte zu prüfen.
Bei Serienprojekten sollten außerdem erwartetes Auftragsvolumen und Jahresbedarf angegeben werden, damit Werkzeug- und Produktionsplanung angemessen bewertet werden können.
Stellen Sie die aktuelle 2D-Zeichnung, das 3D-Modell oder andere verfügbare technische Unterlagen bereit, die die fertige Bauteilgeometrie zeigen.
Geben Sie die erforderliche Legierung an oder nennen Sie mechanische, Korrosions-, Gewichts- oder Veredelungsanforderungen, die die Werkstoffauswahl beeinflussen.
Kennzeichnen Sie Dichtflächen, Lagersitze, Gewindebohrungen, Montageschnittstellen und andere Merkmale, die engere Maßkontrolle oder sekundäre CNC-Bearbeitung erfordern.
Geben Sie Erstauftragsmenge, erwartete Wiederholaufträge und geschätzten Jahresbedarf an, damit Werkzeuginvestition und Produktionsplanung korrekt geprüft werden können.
Kennzeichnen Sie Anforderungen an Dichtung, Druck, Leckprüfung, Montage oder andere Funktionen, die bei Guss-, Bearbeitungs- und Prüfplanung berücksichtigt werden sollten.
Geben Sie Beschichtung, Galvanisierung, Passivierung, Lackierung, optische Anforderungen, Prüfdokumente, Verpackung oder andere projektspezifische Bedingungen an.
Werkzeugkosten und Gussstrategie hängen von Legierung, Bauteilgeometrie, Wandstruktur, Entformungsschräge, Trennrichtung, Bearbeitungsaufmaß, erwartetem Produktionsvolumen und endgültigen Funktionsanforderungen ab.
Benötigen Sie ein Druckgussangebot?
Senden Sie uns Zeichnung oder CAD-Modell zusammen mit Legierung, Menge, kritischen Maßen, Bearbeitungsanforderungen, funktionalen Prüfanforderungen und erforderlicher Oberflächenveredelung.
Wir können Bauteilgeometrie, Werkzeugansatz, Gussweg und nachgelagerte Bearbeitung prüfen, bevor wir ein Angebot für Ihr Projekt erstellen.
Anforderungen für Druckguss senden
Zeichnungen, Legierungsanforderungen und erwartetes Produktionsvolumen helfen uns, Werkzeug-, Bearbeitungs- und Veredelungsanforderungen genauer zu bewerten.
Angebot anfordern