






Metallstanzen für kundenspezifische Blechteile
Kundenspezifisches Metallstanzen für Blechteile mit Anforderungen an Stanzen, Umformen, Biegen und Serienfertigung; Werkzeugbau, Sekundärbearbeitung und Oberflächenveredelung werden auf das fertige Bauteil abgestimmt.
Metallstanzen für wiederholbare Blechteilefertigung
Wir fertigen kundenspezifische Stanzteile durch Ausschneiden, Lochen, Umformen und Biegen, ausgewählt nach Bauteilgeometrie, Werkstoff, Produktionsmenge und Werkzeuganforderungen.
Stanzen eignet sich besonders für Serienfertigung, wenn spezielle Werkzeuge mehrere Vorgänge zu einer kontrollierten und gleichmäßigen Fertigungsfolge kombinieren können.
Beim Ausschneiden wird der erforderliche Metallzuschnitt als Bauteil selbst hergestellt, während beim Lochen Bohrungen oder Öffnungen im Blech oder Band erzeugt werden.
Gestanzte Zuschnitte können entsprechend der endgültigen Bauteilgeometrie umgeformt, gebogen oder tiefgezogen werden.
Spezielle Werkzeuge und kontrollierte Zuführung unterstützen eine gleichmäßige Fertigung bei wiederkehrender Bauteilgeometrie und größeren Produktionsmengen.
Werkstoff, Streifenlayout, Bauteilgeometrie, Umformtiefe, kritische Maße und erwartete Produktionsmenge sollten geprüft werden, bevor Werkzeug- und Stanzweg bestätigt werden.
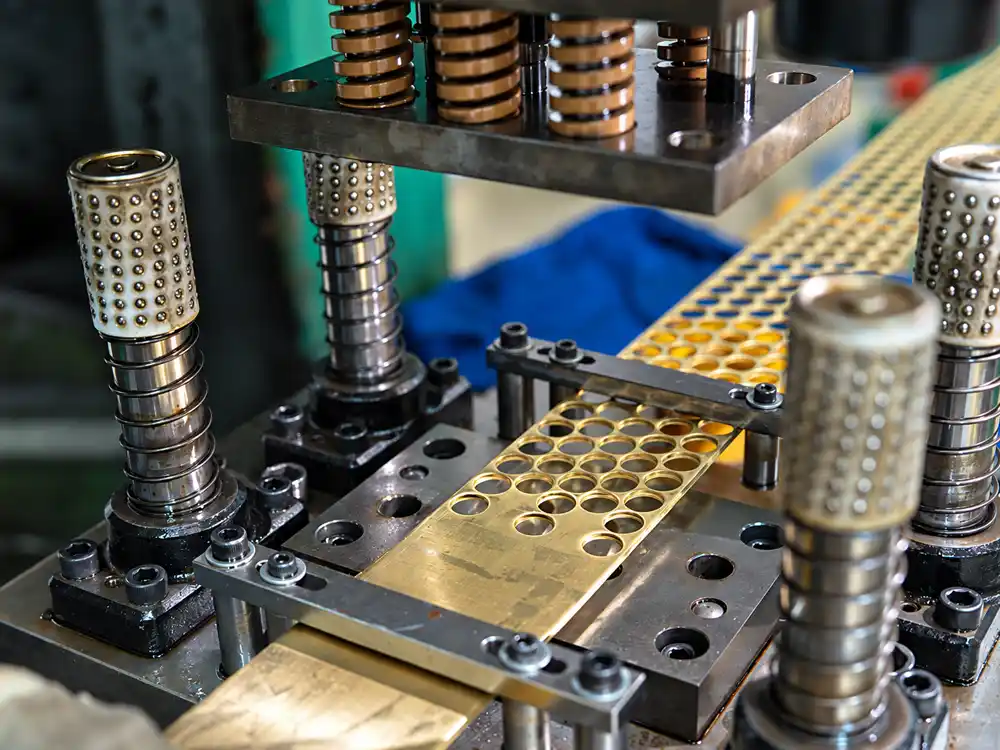
Stanzverfahren für kundenspezifische Metallkomponenten
Metallstanzen kann Schneid- und Umformvorgänge kombinieren, um Serienteile aus Blech oder Bandmaterial mit kontrollierter Geometrie und gleichmäßigen Fertigungsfolgen herzustellen.
Der Stanzweg wird entsprechend Bauteilgeometrie, Werkstoff, Produktionsmenge, Umformanforderungen und der für stabile Serienfertigung erforderlichen Werkzeugstrategie ausgewählt.
Ausschneiden & Lochen
Beim Ausschneiden wird das erforderliche Bauteil oder Zwischenstück aus Blech oder Band getrennt, während beim Lochen Bohrungen, Schlitze und Innenausschnitte im Bauteil erzeugt werden.
Umformen & Biegen
Stanzwerkzeuge können Flansche, Biegungen und andere dreidimensionale Merkmale direkt in Blechteile einformen, entsprechend der endgültigen Bauteilgeometrie.
Folgeverbundstanzen
Folgeverbundwerkzeuge können mehrere Schneid- und Umformvorgänge ausführen, während das Bandmaterial durch eine Reihe von Stationen geführt wird, bevor das fertige Teil abgetrennt wird.
Kundenspezifischer Werkzeugbau & Serienfertigung
Werkzeugaufbau, Streifenlayout und Arbeitsfolge werden vor Beginn der Serienfertigung entsprechend Bauteilgeometrie und erwarteter Produktionsmenge entwickelt.
Die Werkzeugstrategie sollte zusammen mit Werkstoff, Bauteilgeometrie, Umformfolge, kritischen Maßen und erwartetem Produktionsvolumen geprüft werden, anstatt das Stanzverfahren anhand eines einzelnen Merkmals auszuwählen.
Werkstoff- und Konstruktionsanforderungen für gestanzte Metallteile
Werkstoffgüte, Blechdicke und Umformverhalten beeinflussen Werkzeugkonstruktion und Stanzfolge. Bauteilgeometrie sollte zusammen mit Zuschnittlayout, Biegerichtung und kritischen Maßen geprüft werden, bevor das Werkzeug finalisiert wird.
Merkmale wie randnahe Bohrungen, schmale Stege, geformte Wände und optische Flächen können zusätzliche Berücksichtigung erfordern, um stabile Fertigung und den erforderlichen Endzustand sicherzustellen.
Häufig verwendete Metalle für Stanzteile
Häufig verwendet für Halter, Clips, Strukturkomponenten und Mechanikteile, die Festigkeit, wiederholbares Umformen und optional Galvanisieren oder Beschichten erfordern.
Geeignet für korrosionsbeständige Stanzteile, Clips, Abdeckungen und Umformteile, bei denen Werkstofffestigkeit und Oberflächenzustand wichtig sind.
Verwendet für leichte Stanzteile, Paneele, Halter und Umformteile, die später eloxiert oder anderweitig oberflächenbehandelt werden können.
Ausgewählt für elektrische Kontakte, Klemmen, kleine Umformteile und andere Komponenten, die Leitfähigkeit, Korrosionsbeständigkeit oder gute Umformbarkeit erfordern.
Bauteilmerkmale, die den Stanzweg beeinflussen
Werkstofffestigkeit, Härte, Dicke und Vergütungszustand beeinflussen Schneidkraft, Umformverhalten und Werkzeugkonstruktion.
Biegegeometrie und Werkstoffrückfederung sollten bei der Definition von Biegewinkeln, Flanschmaßen und Werkzeugkompensation berücksichtigt werden.
Abstand von Bohrungen zur Kante, schmale Stege, Schlitze und eng beieinanderliegende Merkmale sollten in Bezug auf Werkstoffdicke und Verformungsrisiko geprüft werden.
Gratausrichtung, Kontaktflächen, Passflächen und Sichtbereiche sollten gekennzeichnet werden, wenn sie Montage, Handhabung oder nachgelagerte Veredelung beeinflussen.
Galvanisieren, Passivieren, Beschichten, Entgraten und andere nachgelagerte Vorgänge sollten berücksichtigt werden, bevor Stanzweg und endgültiger Bauteilzustand bestätigt werden.
Endgültige Werkzeugentscheidungen sollten auf der vollständigen Zeichnung, dem Werkstoffzustand, der Bauteilgeometrie, dem erwarteten Produktionsvolumen und kritischen Umform- oder Oberflächenanforderungen basieren, nicht allein auf Nennmaßen.
Vom Stanzwerkzeug zum fertigen Metallteil
Die Stanzproduktion geht über den eigentlichen Pressvorgang hinaus. Werkzeugeinrichtung, Zuführung, Umformfolge, Entgraten, Sekundärbearbeitung und Veredelung sollten auf die Anforderungen des fertigen Bauteils abgestimmt werden.
Die Prüfung des vollständigen Produktionswegs vor Beginn der Serienfertigung hilft, Umformgeometrie, Funktionsflächen, Montagemerkmale und den nach der Oberflächenveredelung erforderlichen Zustand zu kontrollieren.
Werkzeugkonfiguration, Streifen- oder Zuschnittlayout, Zuführrichtung und Arbeitsfolge werden entsprechend der freigegebenen Bauteilgeometrie vorbereitet.
Ausschneiden, Lochen, Umformen und Biegen werden entsprechend dem ausgewählten Werkzeug und der Produktionsfolge ausgeführt.
Gestanzte Teile können entgratet, beschnitten, mit Gewinden versehen, gerieben oder anderweitig nachbearbeitet werden, wenn dies für das fertige Bauteil erforderlich ist.
Schweißen, Nieten, Befestigen oder Bauteilmontage können koordiniert werden, wenn das Stanzteil Bestandteil einer größeren gefertigten Struktur ist.
Galvanisieren, Passivieren, Beschichten, Eloxieren und andere spezifizierte Veredelungen können entsprechend Werkstoff und Anforderungen der Endanwendung geplant werden.
Fertige Teile werden vor Schutzverpackung und Versand gegen bestätigte Maß-, Umform- und Oberflächenanforderungen geprüft.
Werkzeuge, Umformfolge, Gratrichtung, Sekundärbearbeitung und Oberflächenveredelung sollten gemeinsam geprüft werden, bevor die Serienfertigung freigegeben wird.
Prüfkontrolle für gestanzte Metallteile
Stanzteile sollten nicht nur auf einzelne Maße geprüft werden, sondern auch auf die gesamte Umformgeometrie, Bezugsbeziehungen und die Position funktionaler Merkmale, die die nachgelagerte Montage beeinflussen.
Spezielle Prüfvorrichtungen können verwendet werden, um geformte Blechteile wiederholbar zu positionieren, während kritische Konturen, Bohrungen, Flansche und Montagebeziehungen gegen die bestätigten Bauteilanforderungen geprüft werden.
Referenzflächen und Positionierpunkte werden verwendet, um das Stanzteil während der Prüfung reproduzierbar auszurichten.
Gesamtprofil, geformte Flächen, Flansche und wichtige Strukturmerkmale können gegen die spezielle Vorrichtung oder bestätigte Zeichnung geprüft werden.
Bohrungspositionen, Schlitze, Montagepunkte und andere Funktionsmerkmale werden entsprechend ihrer Beziehung zum festgelegten Bezugssystem geprüft.
Passbereiche, Befestigungspositionen, Gratstatus und Sichtflächen können geprüft werden, bevor das Teil zur Montage, Veredelung oder zum Versand weitergeht.
Prüfmethoden sollten der bestätigten Zeichnung, dem Bezugsschema, kritischen Maßen, Umformgeometrie und Funktionsanforderungen folgen. Spezielle Prüfvorrichtungen, Lehren und andere Messmittel können entsprechend Bauteil und Produktionsstufe ausgewählt werden.
Typische gestanzte Metallteile aus unserer Fertigung
Metallstanzen unterstützt eine große Bandbreite von Serienteilen – von einfachen Zuschnitten und Clips bis zu geformten Haltern, elektrischen Kontakten und Blechteilen mit mehreren Merkmalen.
Der Produktionsweg wird entsprechend Bauteilgeometrie, Werkstoff, Umformfolge, Werkzeuganforderungen und erforderlichen Sekundärbearbeitungen nach dem Stanzen ausgewählt.
Halter & Montageteile
Gestanzte Halter, Stützen und Montagekomponenten, die gelochte Öffnungen, geformte Flansche, Biegungen und funktionale Positioniermerkmale kombinieren.
Clips, Klemmen & Halterungen
Kleine Stanzteile zur Positionierung, Fixierung, Federwirkung oder mechanischen Befestigung innerhalb größerer Baugruppen.
Kontakte & Klemmen
Präzisionsgestanzte Kontakte und Klemmen mit geschnittenen, gelochten und umgeformten Merkmalen für elektrische Verbindung und Montage.
Unterlegscheiben, Scheiben & Metallzuschnitte
Flache Stanzteile und Zwischenzuschnitte aus Blech oder Bandmaterial vor direkter Verwendung oder weiterer Umformung.
Abdeckungen, Schutzbleche & Platten
Gestanzte Abdeckungen, Schutzbleche und Plattenbauteile mit Bohrungen, Öffnungen, geformten Kanten und Oberflächenanforderungen für mechanische oder schützende Anwendungen.
Geformte Halter & Stanzbaugruppen
Stanzteile mit mehreren Merkmalen und umgeformte Unterkomponenten, die vor der Endmontage Sekundärbearbeitung, Fügen oder Oberflächenveredelung erfordern können.
Diese Beispiele sind repräsentativ und nicht einschränkend. Kundenspezifische Stanzteile können anhand von Zeichnungen oder CAD-Dateien nach Werkstoff, Dicke, Geometrie, erwartetem Produktionsvolumen, Werkzeuganforderungen und nachgelagerter Veredelung geprüft werden.
Welche Angaben wir für ein Angebot für Metallstanzen benötigen
Eine klare Zeichnung oder CAD-Datei zusammen mit Werkstoff, Dicke, Produktionsmenge und Umformanforderungen hilft uns, Stanzweg, Werkzeugansatz und Projektkosten zu prüfen.
Bei Serienprojekten sollten erwartetes Auftragsvolumen und alle nachgelagerten Arbeitsschritte bereits bei der ersten Angebotsprüfung angegeben werden.
Stellen Sie die aktuelle 2D-Zeichnung, das 3D-Modell oder andere verfügbare technische Unterlagen bereit, die die fertige Bauteilgeometrie zeigen.
Geben Sie die erforderliche Werkstoffgüte, Blech- oder Banddicke sowie gegebenenfalls Vergütungs- oder Werkstoffzustand an.
Kennzeichnen Sie wichtige Lochpositionen, Biegungen, Flansche, Umformbereiche, Bezugsreferenzen und andere Merkmale, die Passung oder Funktion beeinflussen.
Geben Sie Prototypen-, Erstauftrags- und erwartete Serienmengen an, damit Werkzeug- und Produktionsweg angemessen geprüft werden können.
Kennzeichnen Sie erforderliches Entgraten, Gewindeschneiden, Reiben, Schweißen, Nieten, Montieren oder andere Nachbearbeitungen nach dem Stanzen.
Geben Sie Galvanisieren, Passivieren, Beschichten, Eloxieren, optische Anforderungen, Prüfdokumente oder andere projektspezifische Veredelungsanforderungen an.
Werkzeugkosten und Produktionsmethode hängen von Bauteilgeometrie, Werkstoff, Umformfolge und erwartetem Volumen ab. Frühe Projektinformationen helfen zu bestimmen, ob Einzelwerkzeug-, Verbund- oder Folgeverbundwerkzeuge geeigneter sind.
Benötigen Sie ein Angebot für Metallstanzen?
Senden Sie uns Zeichnung oder CAD-Datei zusammen mit Werkstoff, Dicke, Menge, kritischen Maßen, Umformanforderungen und Anforderungen an Sekundärbearbeitung oder Oberflächenveredelung.
Wir können Bauteilgeometrie, Werkzeugansatz und Produktionsweg prüfen, bevor wir ein Angebot für Ihr Projekt erstellen.
Anforderungen für Stanzteile senden
Zeichnungen, Werkstoffangaben und erwartetes Produktionsvolumen helfen uns, Werkzeug- und Fertigungsanforderungen genauer zu bewerten.
Angebot anfordern