






Fundición a presión para Piezas metálicas a medida
Fundición a presión a medida de aluminio, zinc y otras aleaciones adecuadas, especializada en componentes metálicos complejos, producción en serie y mecanizado secundario coordinado, acabado de superficies e inspección.
Fundición a presión para producción en serie de piezas metálicas
La fundición a presión utiliza utillaje metálico reutilizable para fabricar piezas complejas a partir de aleación fundida bajo una presión controlada. El proceso resulta muy adecuado para la producción en serie, en la que son importantes una geometría uniforme, la estabilidad dimensional y la reproducción eficiente de las piezas.
Las aleaciones de aluminio y zinc pueden utilizarse para carcasas, tapas, soportes, componentes estructurales y otras piezas que requieran nervaduras integradas, salientes, aberturas y elementos conformados en una sola pieza fundida.
Las nervaduras, las protuberancias, los elementos de fijación, las cavidades y otros elementos de geometría funcional pueden integrarse en la pieza fundida para reducir los pasos de fabricación independientes.
Los troqueles específicos garantizan una geometría uniforme de las piezas en las sucesivas series de producción, una vez confirmadas las condiciones del utillaje y del proceso.
Las piezas fundidas pueden pasar a las fases de mecanizado CNC, desbarbado, acabado superficial e inspección, de acuerdo con los requisitos dimensionales y de aplicación finales.
El material, la estructura de la pared, el ángulo de desmoldeo, la dirección de desmoldeo, las zonas de mecanizado, las dimensiones críticas y el volumen de producción previsto deben revisarse conjuntamente antes de confirmar el utillaje y el proceso de fundición.
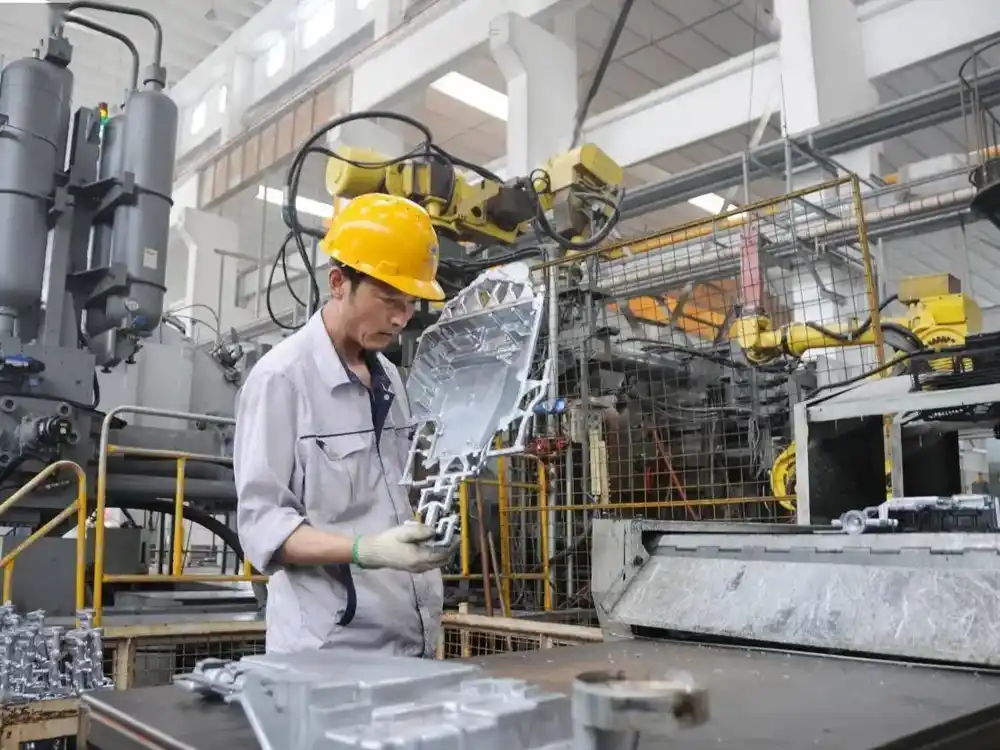
Capacidades de fundición a presión para componentes metálicos a medida
La fundición a presión combina moldes metálicos reutilizables con la inyección controlada de metal para fabricar piezas repetidas con una geometría compleja, características integradas y una forma uniforme.
Se analizan conjuntamente la selección de la aleación, la estructura de la pieza, el diseño del utillaje y la cantidad de producción prevista para determinar el método de fundición más adecuado para cada proyecto.
Fundición a presión de aluminio
La fundición a presión de aluminio es adecuada para componentes estructurales ligeros, carcasas y piezas mecánicas que requieran formas complejas, nervaduras integradas, salientes y otras características funcionales.
Fundición a presión de zinc
Las aleaciones de zinc permiten fabricar componentes compactos con una geometría detallada, bordes bien definidos y características funcionales integradas para aplicaciones mecánicas, de herrajes y de carcasas.
Geometría compleja y funciones integradas
La fundición a presión permite combinar nervaduras, salientes, cavidades, elementos de fijación y paredes perfiladas en un mismo componente, lo que reduce la necesidad de elementos fabricados o ensamblados por separado.
Utillaje a medida y producción en serie
Se desarrollan matrices específicas basadas en la geometría aprobada del componente y el volumen de producción previsto, con el fin de garantizar una repetición estable de la fundición a lo largo de las series de producción en curso.
La aleación, la estructura de las paredes, el tamaño de la pieza, el ángulo de desmoldeo, el diseño del utillaje, los requisitos de mecanizado y el volumen de producción previsto deben revisarse conjuntamente antes de confirmar el proceso de fundición a presión.
Requisitos de materiales y diseño para componentes de fundición a presión
La selección de la aleación, la estructura de las paredes y la geometría de la pieza influyen en el llenado del molde, el enfriamiento, la expulsión y el estado final de un componente moldeado a presión.
Antes de dar por finalizado el diseño del utillaje, deben revisarse aspectos como las transiciones entre paredes, las nervaduras, los salientes, los ángulos de desmoldeo, la dirección de desmoldeo y las zonas de mecanizado.
Materiales que se utilizan habitualmente para las piezas de fundición a presión
Se utiliza ampliamente en carcasas, soportes, cubiertas y componentes estructurales en los que son importantes el peso reducido, la resistencia a la corrosión y la geometría integrada.
Adecuado para componentes compactos que requieran una geometría detallada, características definidas y una producción en serie con buena consistencia dimensional.
A la hora de elegir la aleación definitiva, se deben tener en cuenta los requisitos mecánicos, la exposición a la corrosión, el tamaño de la pieza, su geometría, las necesidades de acabado y cualquier operación de mecanizado secundaria.
Se deben revisar las características de la aleación y las condiciones de fundición, junto con los recubrimientos, procesos de galvanoplastia, pasivados, pinturas u otros tratamientos superficiales necesarios.
Características de las piezas que influyen en el proceso de fundición
Se debe revisar la estructura de las paredes para garantizar un relleno y una refrigeración equilibrados, minimizando los cambios bruscos de espesor siempre que sea posible.
Se debe tener en cuenta un ángulo de desmoldeo adecuado en las paredes, las nervaduras, las protuberancias y otros elementos que deban desmoldarse de forma fiable.
Las características estructurales deben estar bien proporcionadas y conectadas mediante transiciones adecuadas para garantizar la resistencia de las piezas y la estabilidad de la fundición.
Las líneas de separación, los socavados, los movimientos laterales y la orientación de los elementos influyen en la estructura del troquel y deben revisarse durante el desarrollo del utillaje.
Deben identificarse los asientos de cojinetes, las superficies de estanqueidad, los elementos roscados y otras zonas de precisión en las que sea necesario un mecanizado CNC secundario tras la fundición.
El diseño definitivo del troquel debe basarse en el plano completo de la pieza, la aleación seleccionada, la estructura de las paredes, el ángulo de desmoldeo, la dirección de separación, el sistema de expulsión, los requisitos de mecanizado y el volumen de producción previsto.
De los moldes para fundición a presión a las piezas metálicas terminadas
La producción mediante fundición a presión va más allá del propio ciclo de fundición. La configuración de los moldes, el recorte, el mecanizado secundario, el acabado superficial y la inspección deben coordinarse en función de los requisitos finales del componente.
Revisar el proceso de fabricación completo antes de la producción en serie ayuda a controlar la geometría de la pieza fundida, las interfaces mecanizadas, las superficies funcionales y el estado final requerido para el montaje o el envío.
La configuración del molde, la dirección de separación, las entradas de fundición, los conductos de ventilación, la expulsión y la configuración del proceso se preparan en función de la geometría de la pieza aprobada y de la aleación seleccionada.
La aleación fundida se introduce en el molde en condiciones de proceso controladas para dar forma a la geometría requerida del componente y a sus características integradas.
Las rebabas, los canales de colada, las sobras y el material sobrante se eliminan antes de que la pieza fundida pase a las siguientes fases de mecanizado o acabado.
El mecanizado CNC puede aplicarse a superficies de sellado, asientos de cojinetes, agujeros, roscas y otras características críticas que requieran un control dimensional más estricto que el que presentan en su estado de fundición.
El recubrimiento, la galvanoplastia, la pasivación, la pintura u otros procesos de acabado especificados pueden coordinarse según la aleación, el aspecto y los requisitos de servicio.
Las piezas acabadas se comprueban para verificar que cumplen los requisitos confirmados en cuanto a dimensiones, fundición, mecanizado y acabado superficial antes de su embalaje protector y envío.
Es necesario revisar conjuntamente el utillaje, las condiciones de fundición, el desbarbado, las zonas de mecanizado y el acabado superficial antes de dar luz verde a la producción en serie.
Inspección y pruebas de funcionamiento para piezas de fundición a presión
Los componentes de fundición a presión deben someterse a una comprobación para verificar que cumplen los requisitos dimensionales, de fundición y funcionales confirmados antes de proceder a su montaje o envío.
Los métodos de inspección pueden combinar la medición dimensional, la revisión visual, la verificación de las características mecanizadas y las pruebas funcionales específicas para cada aplicación, en función de la pieza y su uso final.
Las dimensiones críticas, las relaciones de referencia, las posiciones de montaje y la geometría general de la pieza pueden comprobarse comparándolas con el plano y el plan de inspección aprobados.
Las superficies de fundición, los bordes, las zonas recortadas y los elementos visibles pueden revisarse para detectar rebabas, daños y otras anomalías que puedan afectar al montaje o al acabado.
Los orificios, las roscas, las superficies de sellado, los asientos de cojinetes y otros elementos mecanizados con CNC pueden verificarse cuando se requiere un control dimensional más estricto tras la fundición.
En el caso de las carcasas selladas, los conductos de fluido y los componentes relacionados con la presión, se pueden realizar pruebas de estanqueidad o de hermeticidad cuando la aplicación requiera una verificación funcional del sellado.
Los métodos de inspección deben ajustarse al plano aprobado, a las dimensiones críticas, a las interfaces mecanizadas, a los requisitos de fundición y a las necesidades funcionales. Las pruebas de estanqueidad solo se aplican cuando el rendimiento de estanqueidad forma parte de las especificaciones del componente.
Piezas metálicas típicas fabricadas mediante fundición a presión que podemos producir
La fundición a presión se utiliza habitualmente para la producción en serie de componentes que requieren nervaduras, salientes, elementos de fijación, cavidades y otras formas geométricas funcionales integradas en una misma pieza metálica.
Las piezas pueden suministrarse tal y como salen del molde o combinarse con un mecanizado secundario con CNC, desbarbado, acabado superficial e inspección, en función de la aplicación final.
Carcasas y cajas de protección
Carcasas y cuerpos de envoltura moldeados a presión con paredes, nervaduras, salientes, puntos de fijación y cavidades internas integradas para conjuntos mecánicos o electrónicos.
Soportes y bases de montaje
Componentes estructurales y de montaje que combinan paredes perfiladas, secciones reforzadas, elementos de posicionamiento e interfaces mecanizadas en una sola pieza fundida.
Tapas y placas finales
Cubiertas de fundición, placas finales y componentes de cierre con orificios de montaje, zonas de sellado, nervaduras y superficies externas perfiladas para ensamblajes mecánicos.
Disipadores térmicos y componentes térmicos
Componentes de aluminio fundido a presión con aletas, elementos de fijación y estructura integrada para aplicaciones en las que la disipación del calor y una geometría compacta son fundamentales.
Carcasas de motores, cajas de cambios y conjuntos mecánicos
Cuerpos de fundición a presión para conjuntos mecánicos que requieran alojamientos para rodamientos, interfaces de montaje, cavidades internas y otras características que puedan ser objeto de mecanizado secundario.
Carcasas selladas y con control de caudal
Carcasas de fundición con orificios mecanizados, superficies de sellado y conductos internos en los que la aplicación pueda requerir una verificación dimensional y pruebas de estanqueidad.
Estos ejemplos son representativos, pero no exhaustivos. Los componentes de fundición a presión a medida pueden evaluarse a partir de planos o archivos CAD en función de la aleación, la geometría, los requisitos de utillaje, las zonas de mecanizado, el volumen de producción previsto y el acabado superficial requerido.
Qué enviar para una cotización de fundición a presión
Un plano claro o un modelo CAD, junto con la aleación, la cantidad, los requisitos de mecanizado y las especificaciones funcionales, nos ayuda a evaluar el proceso de fundición, el diseño del utillaje y las operaciones posteriores.
En el caso de los proyectos de producción en serie, también se debe indicar el volumen de pedidos previsto y la demanda anual, para que se pueda evaluar adecuadamente la planificación del utillaje y la producción .
Facilite el plano en 2D más reciente, el modelo en 3D u otra documentación técnica disponible que muestre la geometría del componente terminado.
Especifique la aleación requerida o indique los requisitos mecánicos, de resistencia a la corrosión, de peso o de acabado que influyen en la selección del material.
Identificar las superficies de sellado, los asientos de cojinetes, los orificios roscados, las interfaces de montaje y otras características que requieran un mayor control dimensional o un mecanizado secundario con CNC.
Indique la cantidad del pedido inicial, las previsiones de pedidos posteriores y la demanda anual estimada, para que se puedan evaluar adecuadamente la inversión en utillaje y la planificación de la producción.
Identificar los requisitos de estanqueidad, presión, pruebas de fugas, montaje u otros requisitos funcionales que deban tenerse en cuenta durante la planificación de la fundición, el mecanizado y la inspección.
Especifique los requisitos relativos al recubrimiento, la galvanoplastia, la pasivación, el pintado y el acabado estético, los documentos de inspección, el embalaje u otras condiciones específicas del proyecto.
El coste del utillaje y la estrategia de fundición dependen de la aleación, la geometría de la pieza, la estructura de las paredes, el ángulo de desmoldeo, la dirección de separación, el margen de mecanizado, el volumen de producción previsto y los requisitos funcionales finales.
¿Necesita una cotización de fundición a presión?
Envíenos su plano o modelo CAD junto con la aleación, la cantidad, las dimensiones críticas, los requisitos de mecanizado, las necesidades de pruebas funcionales y cualquier acabado superficial que se requiera.
Podemos analizar la geometría de la pieza, el enfoque de mecanizado, el proceso de fundición y los procesos posteriores antes de elaborar un presupuesto para su proyecto.
Envíenos sus requisitos de fundición a presión
Los planos, los requisitos de las aleaciones y el volumen de producción previsto nos ayudan a evaluar con mayor precisión los requisitos en materia de utillaje, mecanizado y acabado.
Solicitar presupuesto