






Logotipo de WE Metalworks con el eslogan «Fabricación y acabados superficiales»
ESTAMPACIÓN METÁLICA

Estampación metálica para Piezas de chapa metálica a medida

Estampación metálica a medida para componentes de chapa que requieran punzonado, conformado, plegado y producción en serie, con herramientas, operaciones secundarias y acabados superficiales coordinados en función de la pieza acabada.

Estampación progresiva • Punzonado y conformado • Utillaje a medida • Repetición de la producción • Acabado superficial
DESCRIPCIÓN GENERAL DE LA ESTAMPACIÓN METÁLICA

Estampación metálica para la producción en serie de chapas metálicas

Fabricamos componentes metálicos estampados a medida mediante procesos de corte, perforación, conformado y plegado, seleccionados en función de la geometría de la pieza, el material, la cantidad de producción y los requisitos de utillaje.

La estampación resulta especialmente adecuada para la producción en serie, donde un utillaje específico puede integrar varias operaciones en una secuencia de fabricación controlada y uniforme.

01
Troquelado y perforado

El troquelado produce la pieza metálica en bruto necesaria como parte en sí misma, mientras que el punzonado crea agujeros o aberturas en la chapa o la banda.

02
Conformado y doblado

Las piezas en bruto estampadas pueden conformarse, doblarse o embutirse para darles formas funcionales según la geometría del componente final.

03
Repetición de la producción

Los troqueles específicos y la alimentación controlada garantizan una producción constante con geometría de piezas repetida y series de producción más grandes.

REVISIÓN DE ESTAMPACIÓN

El material, la disposición de las tiras, la geometría de las piezas, la profundidad de conformado, las dimensiones críticas y la cantidad de producción prevista deben revisarse antes de confirmar el utillaje y el proceso de estampación.
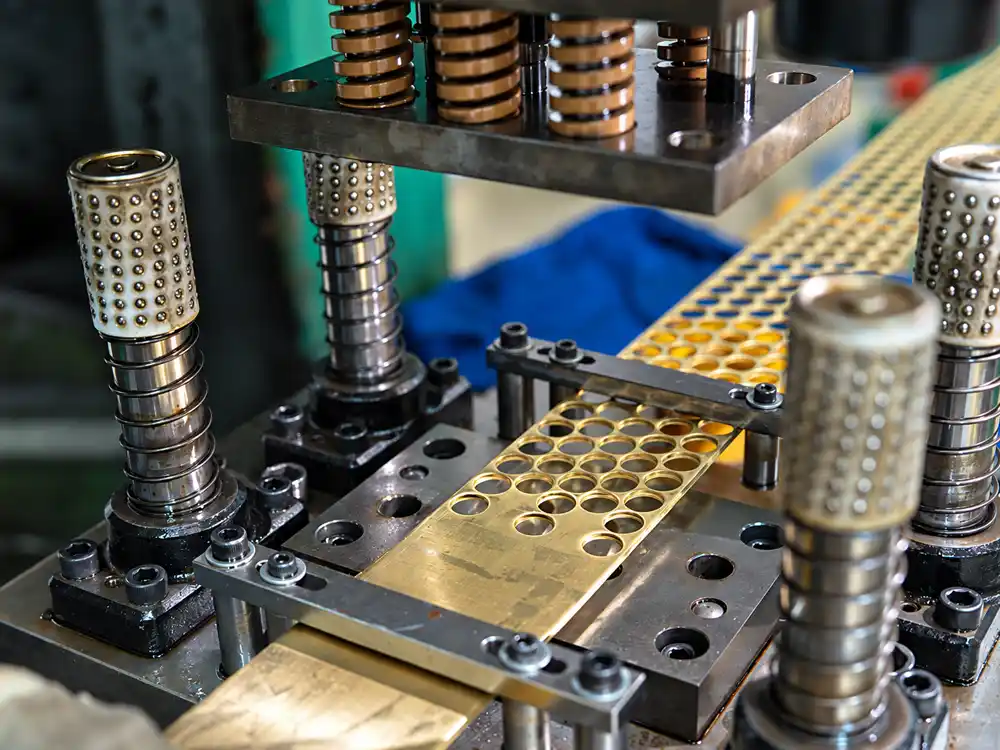
Proceso de troquelado y corte de metal para la fabricación de piezas redondas de chapa de latón
CAPACIDADES DE ESTAMPACIÓN METÁLICA

Procesos de estampación para componentes metálicos a medida

La estampación metálica puede combinar operaciones de corte y conformado para fabricar componentes en serie a partir de chapa o bobina, con geometría controlada y secuencias de producción uniformes.

El proceso de estampación se selecciona según la geometría de la pieza, el material, la cantidad de producción, los requisitos de conformado y la estrategia de utillaje necesaria para una producción en serie estable.

01 OPERACIONES DE CORTE

Troquelado y perforado

El troquelado separa la pieza deseada o la pieza en bruto intermedia del material en lámina o banda, mientras que el punzonado crea agujeros, ranuras y aberturas internas en el componente.

Características típicas Piezas en bruto · Agujeros · Ranuras · Recortes · Perfiles recortados
El más adecuado Piezas de chapa metálica que requieren una geometría de corte repetitiva dentro de un proceso de estampación controlado.
02 OPERACIONES DE CONFORMADO

Conformado y doblado

Los troqueles de estampado pueden dar forma a rebordes, pliegues y otros elementos tridimensionales directamente en las piezas de chapa, de acuerdo con la geometría final del componente.

Características típicas Bridas · Curvas · Lengüetas · Elementos en relieve · Perfiles conformados
El más adecuado Componentes que requieren una geometría repetitiva junto con elementos cortados o perforados.
03 PRODUCCIÓN EN VARIAS ETAPAS

Estampación progresiva

Los troqueles progresivos pueden realizar múltiples operaciones de corte y conformado a medida que la banda de material avanza a través de una secuencia de estaciones, antes de que se separe la pieza acabada.

Operaciones habituales Perforación · Troquelado · Conformado · Plegado · Separación de piezas
El más adecuado Producción en serie en la que se pueden integrar varias operaciones de estampación en una única secuencia controlada de herramientas.
04 UTILLAJE Y PRODUCCIÓN

Utillaje a medida y producción en serie

La estructura del troquel, la disposición de las tiras y la secuencia de operaciones se diseñan en función de la geometría del componente y del volumen de producción previsto antes de que comience la estampación en serie.

Enfoque en la producción Diseño · Planificación de tiras · Alimentación · Geometría de repetición
El más adecuado Piezas en las que el uso de utillaje específico garantiza una producción homogénea a lo largo de series de fabricación repetidas.
SELECCIÓN DE PROCESOS

La estrategia de utillaje debe analizarse teniendo en cuenta el material, la geometría de la pieza, la secuencia de conformado, las dimensiones críticas y el volumen de producción previsto, en lugar de seleccionar el método de estampación basándose únicamente en una sola característica.

REQUISITOS DE MATERIALES Y PIEZAS

Requisitos de materiales y diseño para piezas metálicas estampadas

El tipo de material, el espesor de la chapa y el comportamiento durante el conformado influyen en el diseño de la matriz y en la secuencia de estampación. Se debe revisar la geometría de la pieza junto con la disposición de la pieza en bruto, la dirección de plegado y las dimensiones críticas antes de dar por finalizado el diseño del utillaje.

Características como los orificios cerca de los bordes, las nervaduras estrechas, las paredes perfiladas y las superficies estéticas pueden requerir una atención especial para mantener una producción estable y el estado deseado de la pieza acabada.

MATERIALES HABITUALES PARA ESTAMPACIÓN

Metales que se utilizan habitualmente para los componentes estampados

01
Acero al carbono y acero aleado

Se utiliza habitualmente para soportes, abrazaderas, componentes estructurales y piezas mecánicas que requieren resistencia, conformado repetido y, opcionalmente, galvanoplastia o recubrimiento.

02
Acero inoxidable

Adecuado para piezas estampadas resistentes a la corrosión, clips, tapas y componentes conformados en los que la resistencia del material y el acabado superficial son importantes.

03
Aluminio

Se utiliza para componentes estampados ligeros, paneles, soportes y piezas conformadas que posteriormente pueden someterse a un proceso de anodizado u otros tratamientos superficiales.

04
Latón y aleaciones de cobre

Se utiliza para contactos eléctricos, terminales, pequeños componentes conformados y otras piezas que requieren conductividad, resistencia a la corrosión o buena conformabilidad.

CONSIDERACIONES TÉCNICAS

Características de la pieza que influyen en el proceso de estampación

01
Material y grosor

La resistencia, la dureza, el espesor y el estado de templado del material influyen en la fuerza de corte, el comportamiento durante el conformado y el diseño del utillaje.

02
Radio de curvatura y recuperación elástica

Se debe tener en cuenta la geometría del plegado y la recuperación elástica del material a la hora de definir los ángulos de plegado, las dimensiones de los rebordes y la compensación del utillaje.

03
Agujeros, bordes y elementos estrechos

La distancia entre el orificio y el borde, las bandas estrechas, las ranuras y los elementos muy próximos entre sí deben analizarse teniendo en cuenta el espesor del material y el riesgo de deformación.

04
Orientación de la rebaba y superficies funcionales

Se deben identificar la orientación de las rebabas, las caras de contacto, las superficies de acoplamiento y las zonas visibles en la medida en que afecten al montaje, la manipulación o los procesos de acabado posteriores.

05
Acabado superficial y procesamiento secundario

La galvanoplastia, la pasivación, el recubrimiento, el desbarbado y otras operaciones posteriores deben considerarse antes de confirmar el proceso de estampación y el estado final de la pieza.

DATOS DE UTILLAJE

Las decisiones finales sobre el utillaje deben basarse en el plano completo, las condiciones del material, la geometría de la pieza, el volumen de producción previsto y cualquier requisito crítico de conformado o de superficie, en lugar de basarse únicamente en las dimensiones nominales.

Línea de producción de estampación metálica para piezas de chapa a medida
PRODUCCIÓN INTEGRADA

De las matrices de estampación a las piezas metálicas terminadas

La producción de piezas estampadas de metal va más allá de la propia operación de prensado. La configuración del utillaje, la alimentación, la secuencia de conformado, el desbarbado, las operaciones secundarias y el acabado deben coordinarse en función de los requisitos finales del componente.

Revisar el proceso de producción completo antes de que comience la fabricación en serie ayuda a controlar la geometría de las piezas conformadas, las superficies funcionales, las características de montaje y el estado requerido tras el acabado superficial.

01
Utillaje y puesta a punto de la producción

La configuración del troquel, el diseño de la tira o la pieza en bruto, la dirección de alimentación y la secuencia de operaciones se preparan en función de la geometría aprobada de la pieza.

02
Producción de piezas estampadas

Las operaciones de troquelado, perforado, conformado y plegado se llevan a cabo según la matriz seleccionada y la secuencia de producción.

03
Desbarbado y operaciones secundarias

Las piezas estampadas pueden someterse a operaciones de desbarbado, recorte, roscado, escariado u otras operaciones posteriores, según lo requiera el componente final.

04
Unión y montaje

La soldadura, el remachado, la fijación o el montaje de componentes pueden coordinarse cuando la pieza estampada forma parte de una estructura fabricada más grande.

05
Acabado superficial

La galvanoplastia, la pasivación, el recubrimiento, el anodizado y otros acabados específicos pueden planificarse en función del material y de los requisitos de la aplicación final.

06
Inspección y embalaje

Las piezas acabadas se comprueban para verificar que cumplen los requisitos confirmados en cuanto a dimensiones, forma y acabado superficial antes de su embalaje protector y envío.

PLANIFICACIÓN DE LA PRODUCCIÓN

El utillaje, la secuencia de conformado, la dirección de las rebabas, las operaciones secundarias y el acabado superficial deben revisarse conjuntamente antes de dar luz verde a la producción en serie.

Solicitar presupuesto
Inspección mediante un dispositivo de fijación de una pieza de chapa estampada para el control de calidad dimensional
CONTROL DE CALIDAD Y DIMENSIONES

Control de inspección para piezas metálicas estampadas

Las piezas estampadas deben revisarse no solo en cuanto a sus dimensiones individuales, sino también en cuanto a la geometría general de la pieza conformada, las relaciones de referencia y la posición de los elementos funcionales que afectan al montaje posterior.

Se pueden utilizar plantillas de comprobación específicas para colocar las piezas de chapa conformadas en una posición repetible, mientras se verifican los contornos críticos, los orificios, las bridas y las relaciones de ensamblaje con respecto a los requisitos confirmados de la pieza.

01
Referencia y ubicación del dispositivo de sujeción

Las superficies de referencia y los puntos de referencia se utilizan para colocar la pieza estampada de forma uniforme durante la inspección.

02
Contorno y geometría conformada

El perfil general, las superficies conformadas, las bridas y las características estructurales clave pueden comprobarse comparándolas con el utillaje específico o con el plano de referencia.

03
Orificios y posición de los elementos característicos

La ubicación de los orificios, las ranuras, los puntos de fijación y otras características funcionales se revisan en función de su relación con el sistema de referencia establecido.

04
Montaje y estado final

Las zonas de acoplamiento, las posiciones de fijación, el estado de las rebabas y las superficies visibles pueden revisarse antes de que la pieza pase a la fase de montaje, acabado o envío.

CRITERIOS DE INSPECCIÓN

Los métodos de inspección deben ajustarse al plano confirmado, al sistema de referencia, a las dimensiones críticas, a la geometría conformada y a los requisitos funcionales. Se pueden seleccionar dispositivos de comprobación específicos, calibres y otras herramientas de medición en función de la pieza y de la fase de producción.

PIEZAS ESTAMPADAS TÍPICAS

Piezas metálicas estampadas habituales que podemos producir

La estampación metálica permite fabricar una amplia gama de componentes en serie, desde simples piezas en bruto y clips hasta soportes conformados, contactos eléctricos y piezas de chapa con múltiples características.

La ruta de producción se selecciona en función de la geometría de la pieza, el material, la secuencia de conformado, los requisitos de utillaje y cualquier operación secundaria que sea necesaria tras la estampación.

01 COMPONENTES ESTRUCTURALES

Soportes y piezas de montaje

Soportes, puntales y componentes de montaje estampados que combinan agujeros perforados, rebordes conformados, curvaturas y elementos de posicionamiento funcionales.

RUTA TÍPICA Troquelado · Perforado · Conformado
02 PIEZAS DE RETENCIÓN

Clips, abrazaderas y retenedores

Pequeños componentes estampados diseñados para el posicionamiento, la retención, la acción de resorte o la fijación mecánica dentro de conjuntos más grandes.

RUTA TÍPICA Troquelado · Conformado · Plegado
03 COMPONENTES ELÉCTRICOS

Contactos y terminales

Contactos y terminales estampados con precisión, con elementos cortados, perforados y conformados para la conexión eléctrica y el montaje.

RUTA TÍPICA Estampación progresiva · Conformado
04 PIEZAS ESTAMPADAS PLANAS

Arandelas, discos y piezas metálicas en bruto

Componentes estampados planos y piezas en bruto intermedias fabricadas a partir de chapa o banda, antes de su uso directo o de su posterior conformado.

RUTA TÍPICA Troquelado · Perforado · Desbarbado
05 PIEZAS DE LA CUBIERTA Y EL PROTECTOR

Cubiertas, escudos y placas

Cubiertas estampadas, escudos y componentes de chapa con orificios, aberturas, bordes perfilados y requisitos de superficie para aplicaciones mecánicas o de protección .

RUTA TÍPICA Troquelado · Perforado · Conformado · Acabado
06 COMPONENTES CONFORMADOS

Soportes conformados y conjuntos estampados

Piezas estampadas con múltiples características y subcomponentes conformados que pueden requerir operaciones secundarias, uniones o acabados superficiales antes del montaje final.

RUTA TÍPICA Estampación · Operaciones secundarias · Montaje
REVISIÓN DE PIEZAS A MEDIDA

Estos ejemplos son representativos, no exhaustivos. Las piezas estampadas a medida pueden evaluarse a partir de planos o archivos CAD en función del material, el espesor, la geometría, el volumen de producción previsto, los requisitos de utillaje y el acabado posterior.

REQUISITOS PARA COTIZAR PIEZAS DE ESTAMPACIÓN METÁLICA

Qué enviar para una cotización de estampación metálica

Un plano claro o un archivo CAD, junto con la información sobre el material, el grosor, la cantidad a producir y los requisitos de conformado, nos ayuda a evaluar el proceso de estampación, el diseño del utillaje y el coste del proyecto.

En el caso de los proyectos de producción en serie, el volumen de pedidos previsto y cualquier operación posterior deben identificarse durante la revisión inicial del presupuesto.

01
Dibujo o archivo CAD

Facilite el plano en 2D más reciente, el modelo en 3D u otra documentación técnica disponible que muestre la geometría de la pieza terminada.

02
Material y grosor

Especifique el tipo de material requerido, el espesor de la chapa o la banda y cualquier requisito relativo al estado de temple o a las condiciones del material.

03
Dimensiones críticas y características conformadas

Identifique las posiciones importantes de los orificios, las curvas, las bridas, las zonas conformadas, las referencias de datum y otras características que afecten al ajuste o al funcionamiento.

04
Cantidad y volumen de producción previsto

Facilite el prototipo, el pedido inicial y las cantidades previstas para la producción en serie, de modo que se puedan revisar adecuadamente el utillaje y el proceso de producción.

05
Operaciones secundarias

Identifique cualquier operación de desbarbado, roscado, escariado, soldadura, remachado, montaje u otras operaciones posteriores que sean necesarias tras la estampación.

06
Acabado superficial y requisitos especiales

Especifique los requisitos de galvanoplastia, pasivación, recubrimiento, anodizado y acabado estético, los documentos de inspección u otros requisitos de acabado específicos del proyecto.

REVISIÓN DE UTILLAJE Y RFQ

El coste del utillaje y el método de producción dependen de la geometría de la pieza, el material, la secuencia de conformado y el volumen previsto. Disponer de información temprana sobre el proyecto ayuda a determinar si es más adecuado un utillaje de una sola operación, compuesto o progresivo.

¿LISTO PARA REVISAR SUS PIEZAS ESTAMPADAS?

¿Necesita una cotización de estampación metálica?

Envíenos su plano o archivo CAD junto con el material, el espesor, la cantidad, las dimensiones críticas, los requisitos de conformado y cualquier requisito de procesamiento secundario o acabado superficial.

Podemos analizar la geometría de la pieza, el enfoque de utillaje y el proceso de producción antes de elaborar un presupuesto para su proyecto.

INICIE SU PROYECTO

Envíenos sus requisitos de estampación

Los planos, los detalles de los materiales y el volumen de producción previsto nos ayudan a evaluar con mayor precisión los requisitos de utillaje y fabricación.

Solicitar presupuesto